清洗与退火段
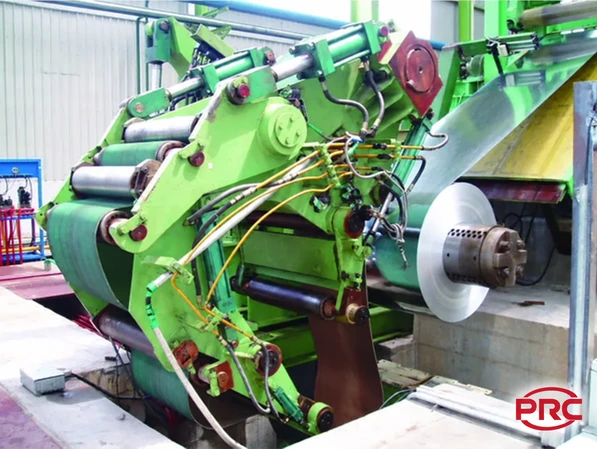
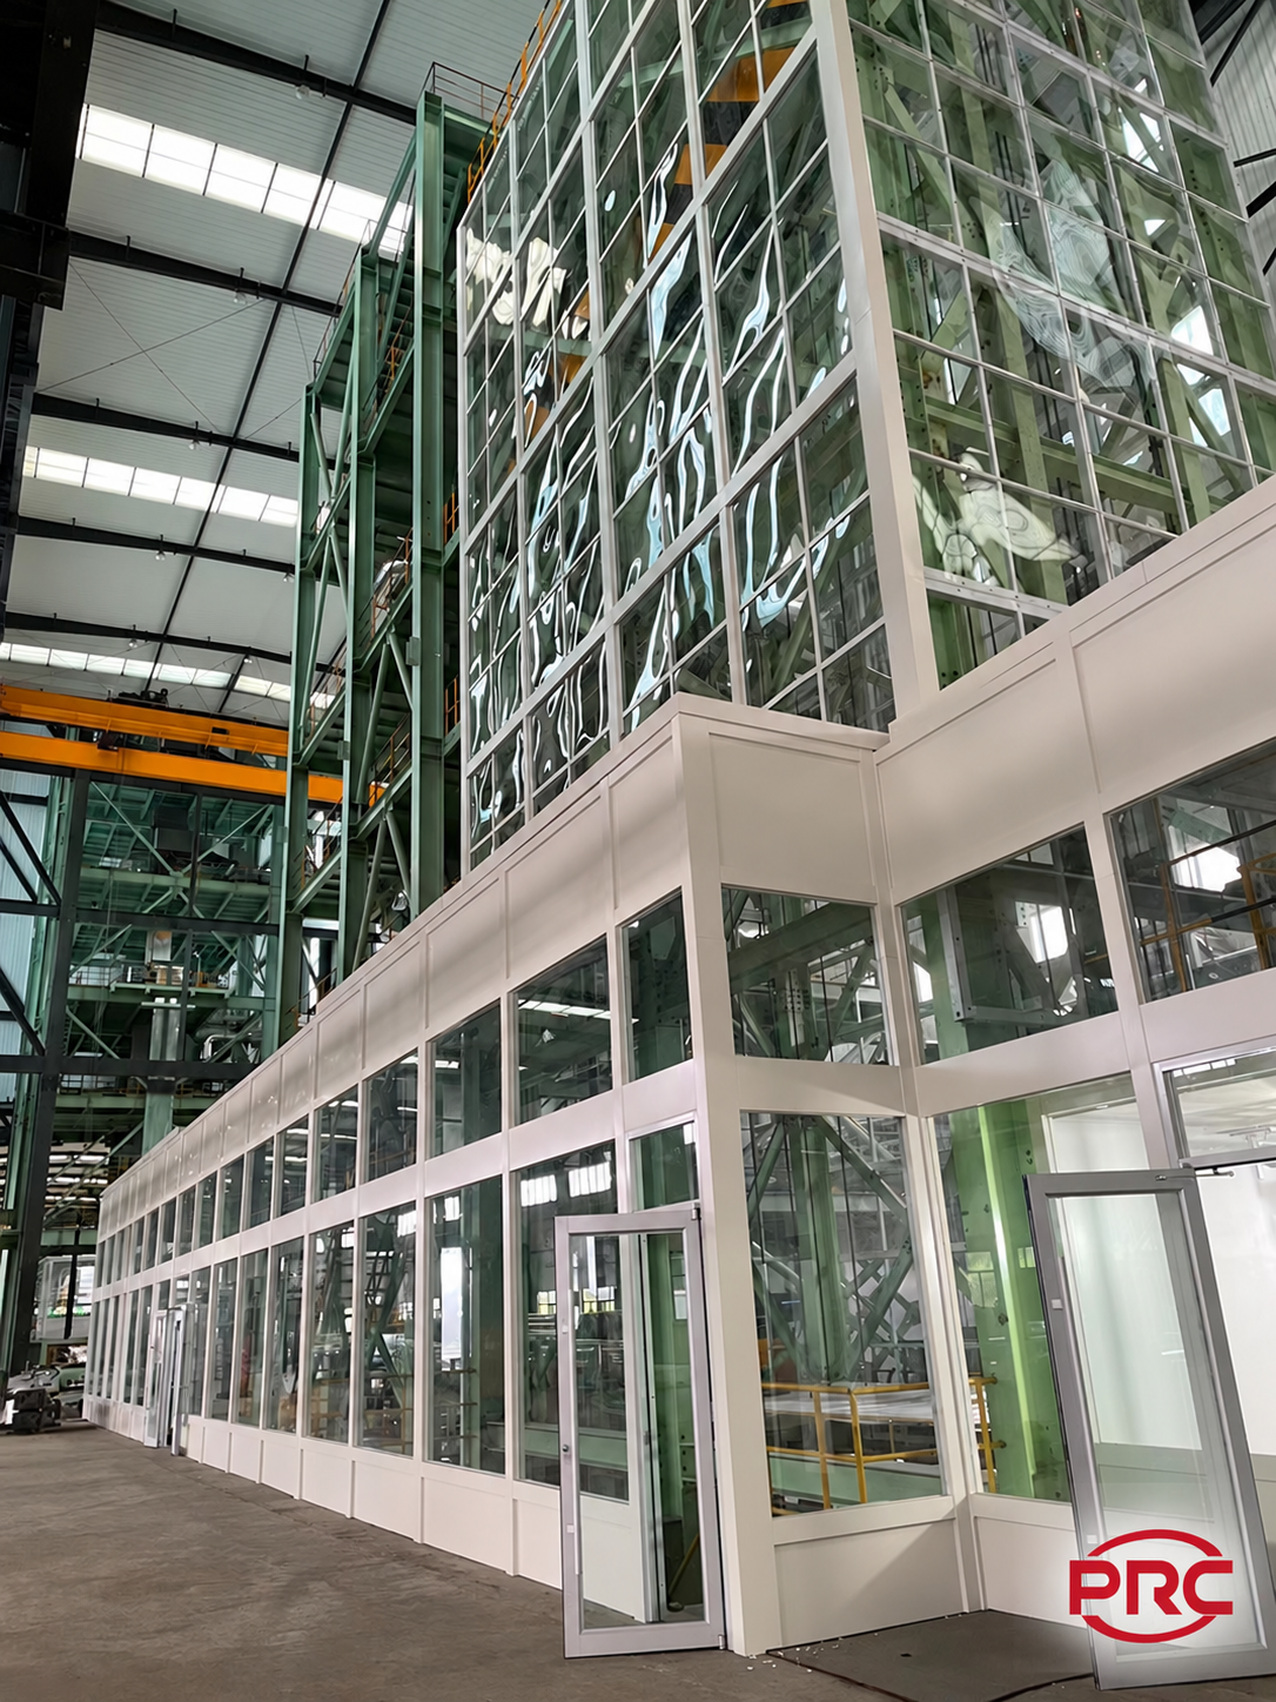
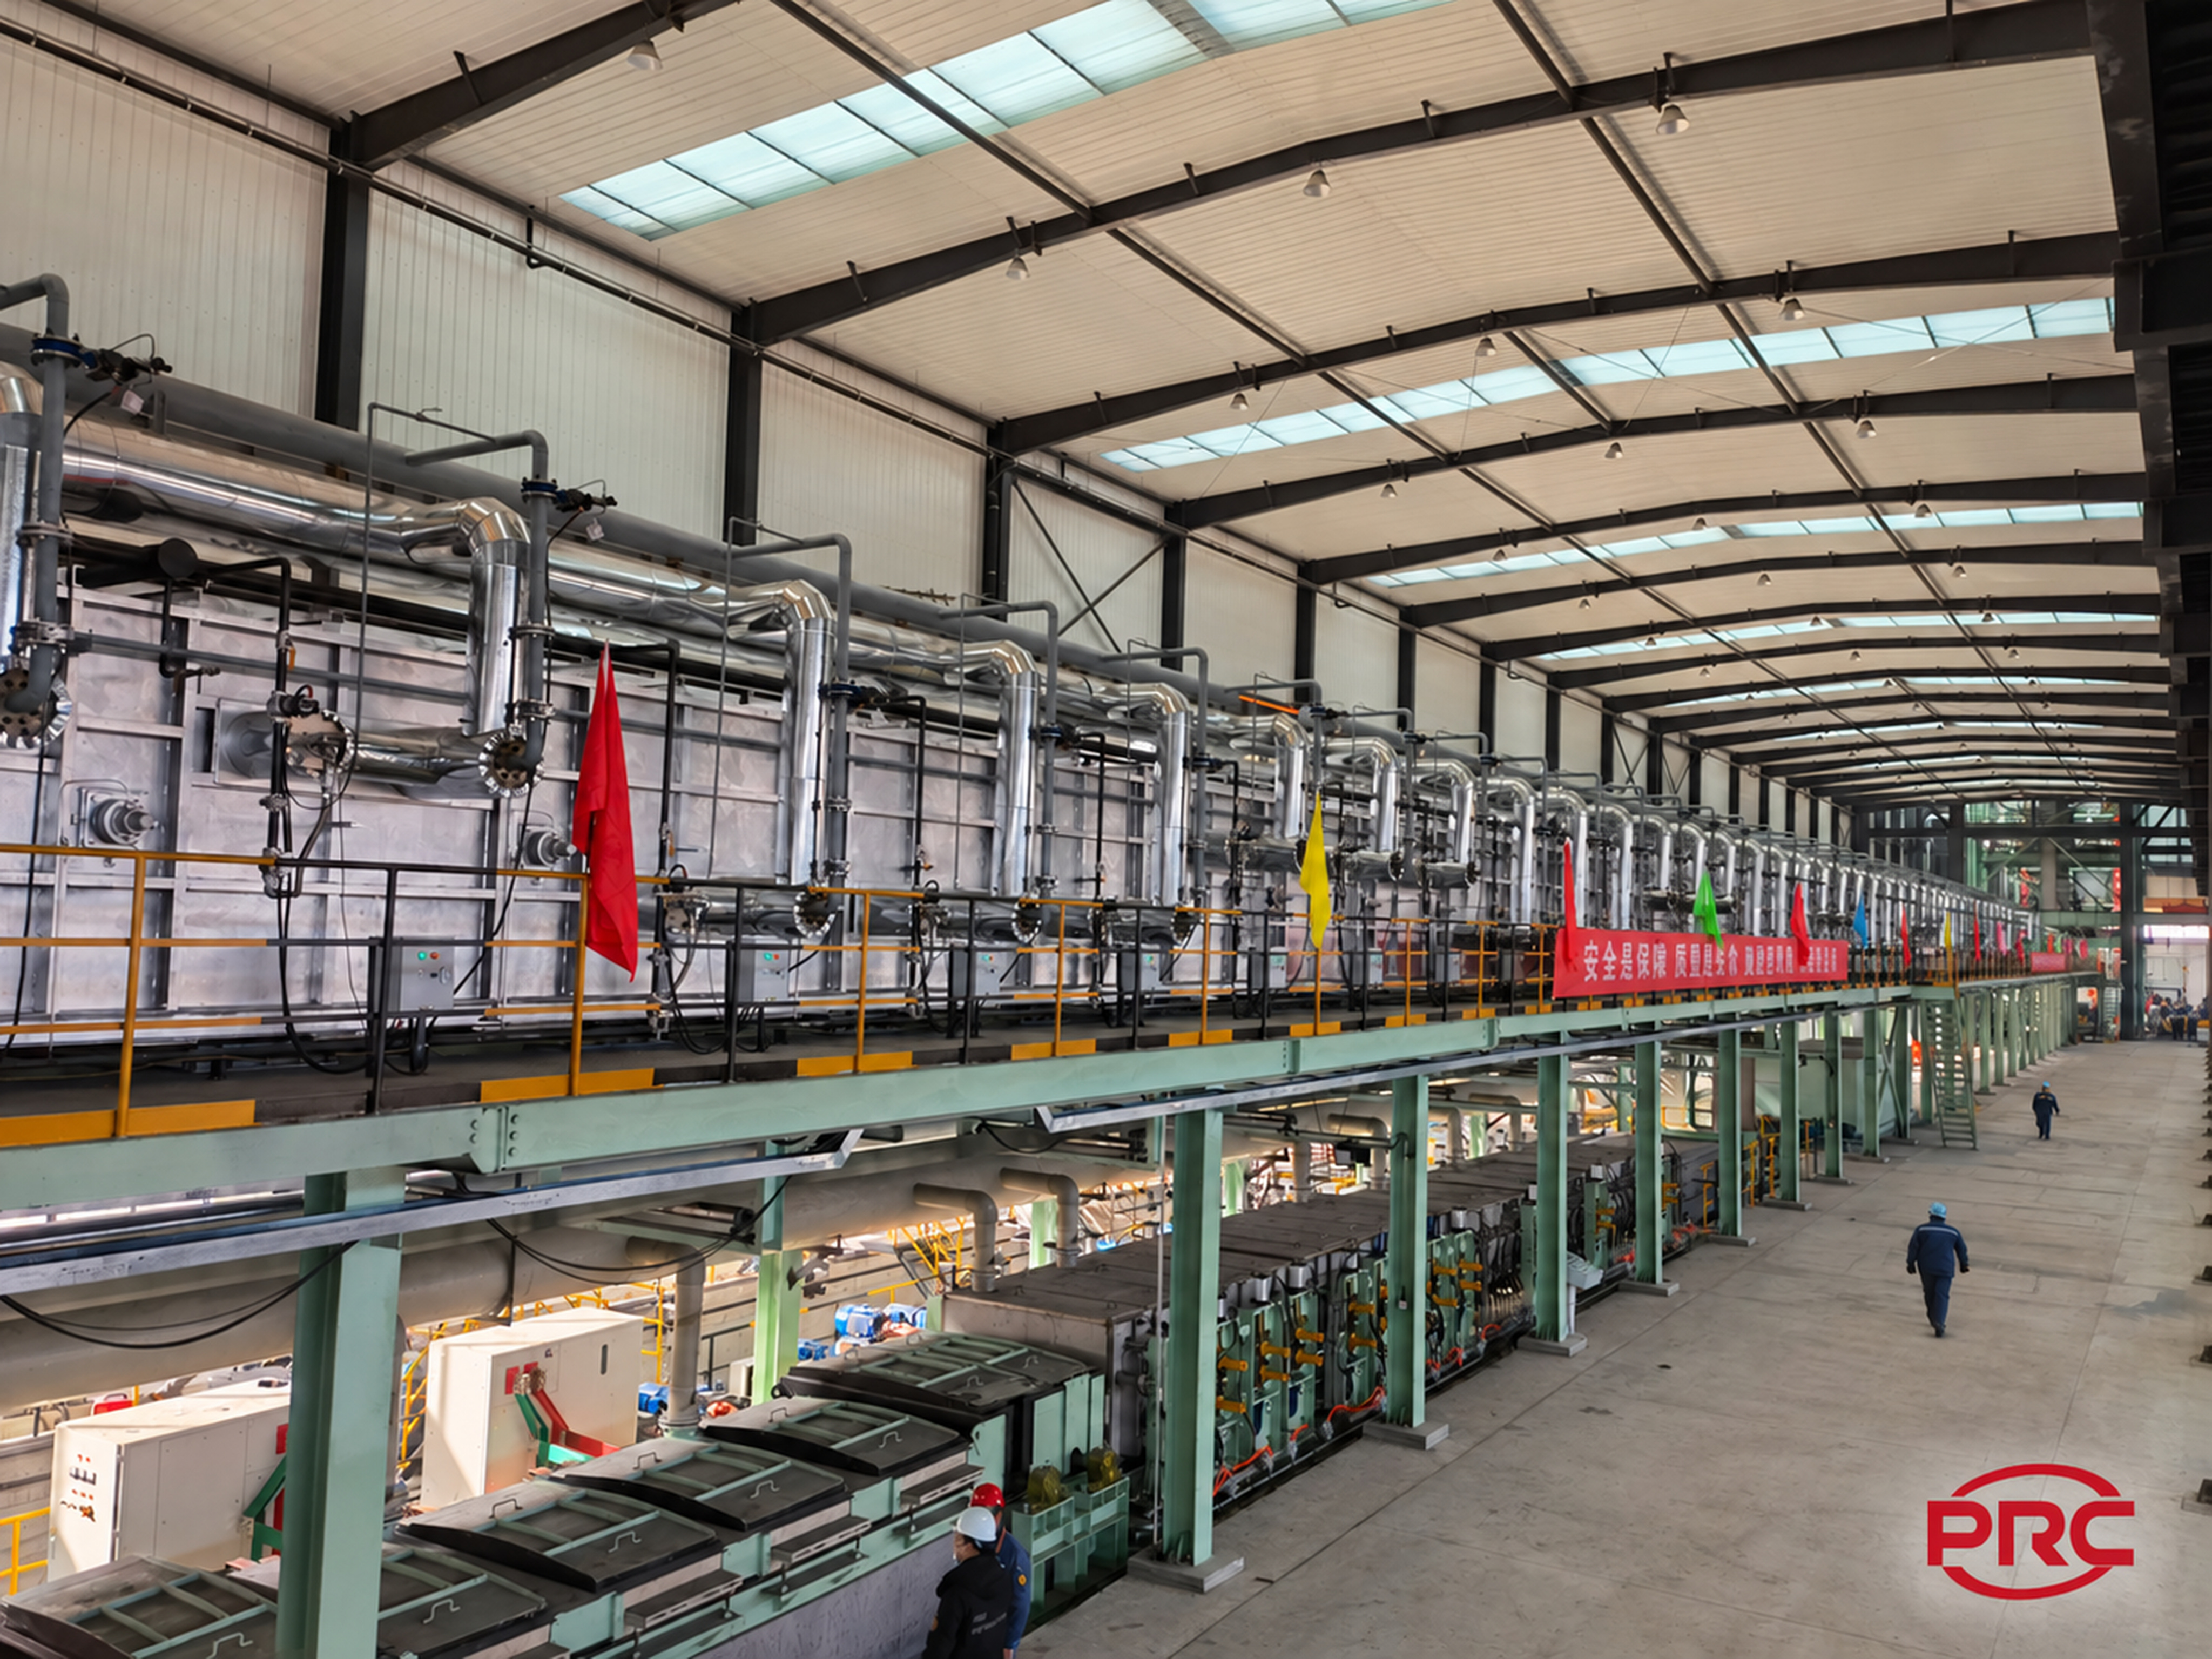
清洗设备和还原退火工艺段,按基板与产品要求选型。
原料为钢带卷;成品包括镀锌板、镀铝锌板及锌铝镁板。请明确钢种、基板尺寸、镀层体系、镀层量及后续加工用途。
| 项目 | 系列选型参考 |
|---|---|
| 带钢宽度 | 600–1800 mm |
| 带钢厚度 | 0.15–6.0 mm |
| 系列公布年产能上限 | 500,000 t/a |
以上为设备系列选型参考,不同尺寸、材料、速度与产能上限不代表可在同一型号中同时实现;最终按产品组合及技术方案确定。
清洗设备和还原退火工艺段,按基板与产品要求选型。
感应锌锅及相关镀层工艺、冷却设备,结合镀层体系讨论配置。
平整与拉伸矫直设备,按表面与板形要求配置。
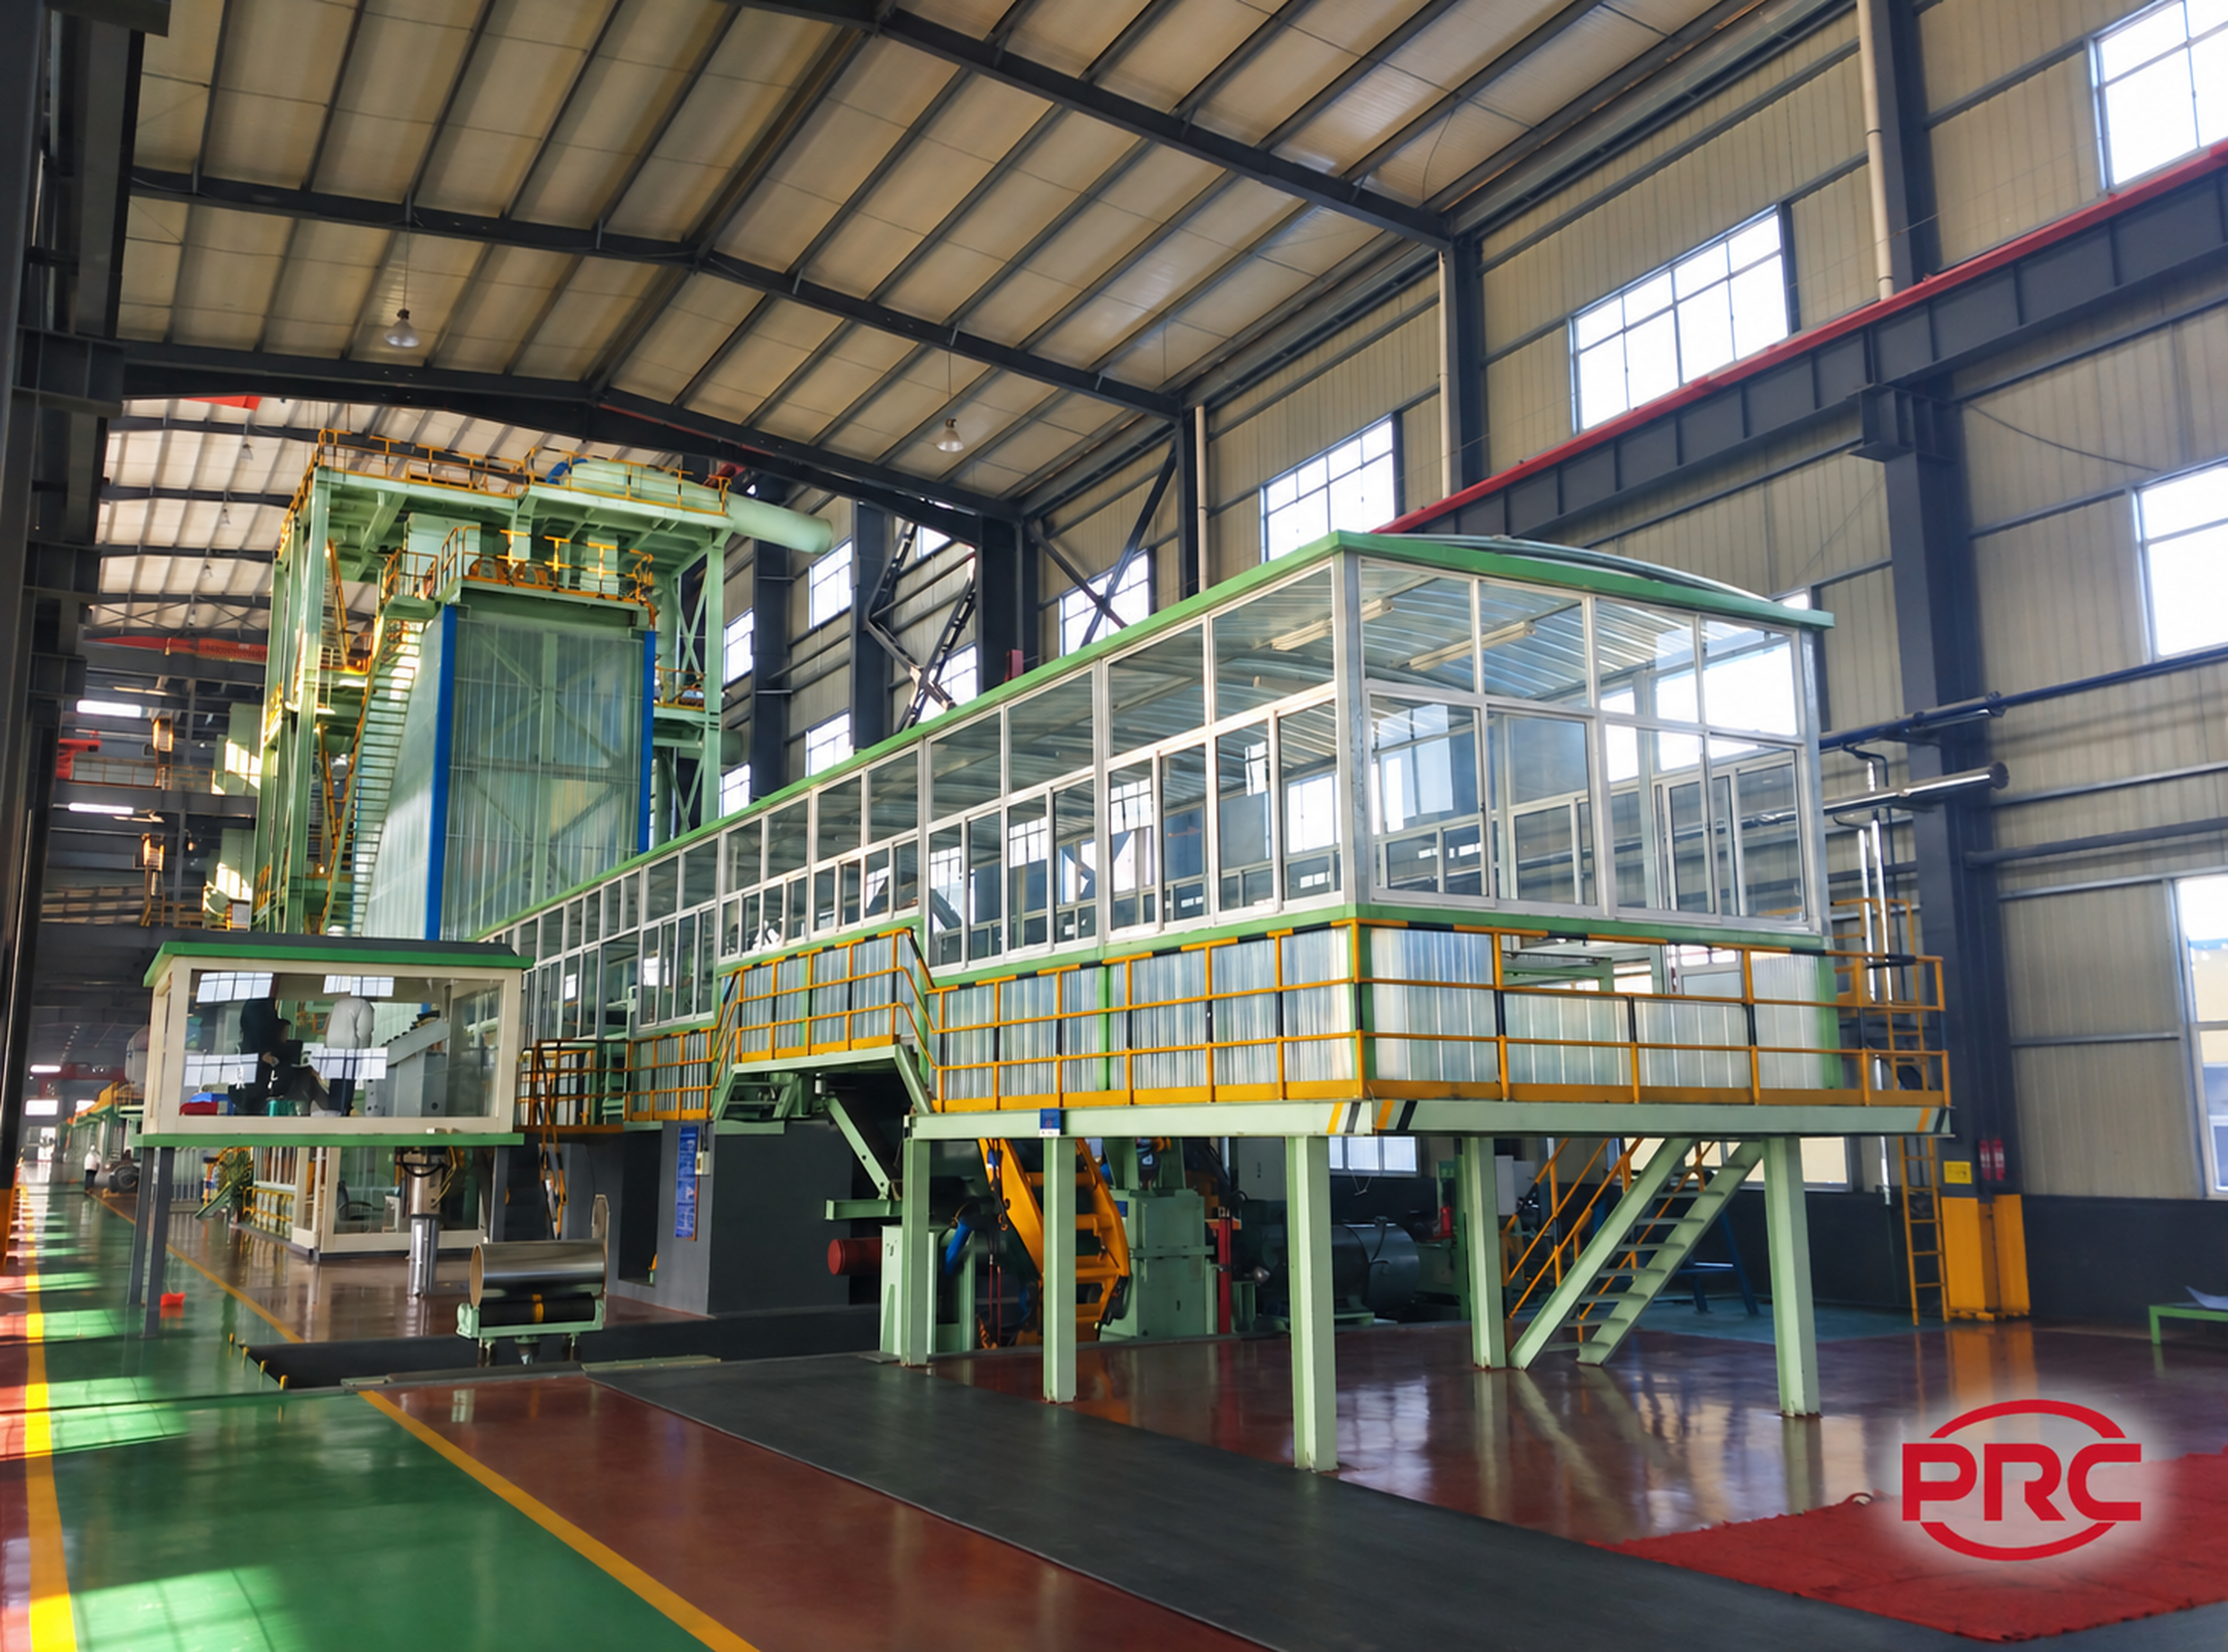
还原退火路线:按基板要求配置清洗、退火及入锅段,衔接热浸镀、冷却与后处理。
熔剂路线:前处理、助镀与干燥等按所选路线配置,不把还原退火段作为所有路线的固定组成。
镀锌、镀铝锌及锌铝镁分别核对镀层体系、基板、镀锅与冷却后处理条件。
工艺路线可围绕 UEC、改进森吉米尔法或熔剂法开展方案讨论;镀层可分别讨论镀锌、55%Al-Zn-Si 镀铝锌、Zn-Al-Mg 锌铝镁。不同产品并非采用同一配方和设备设定。
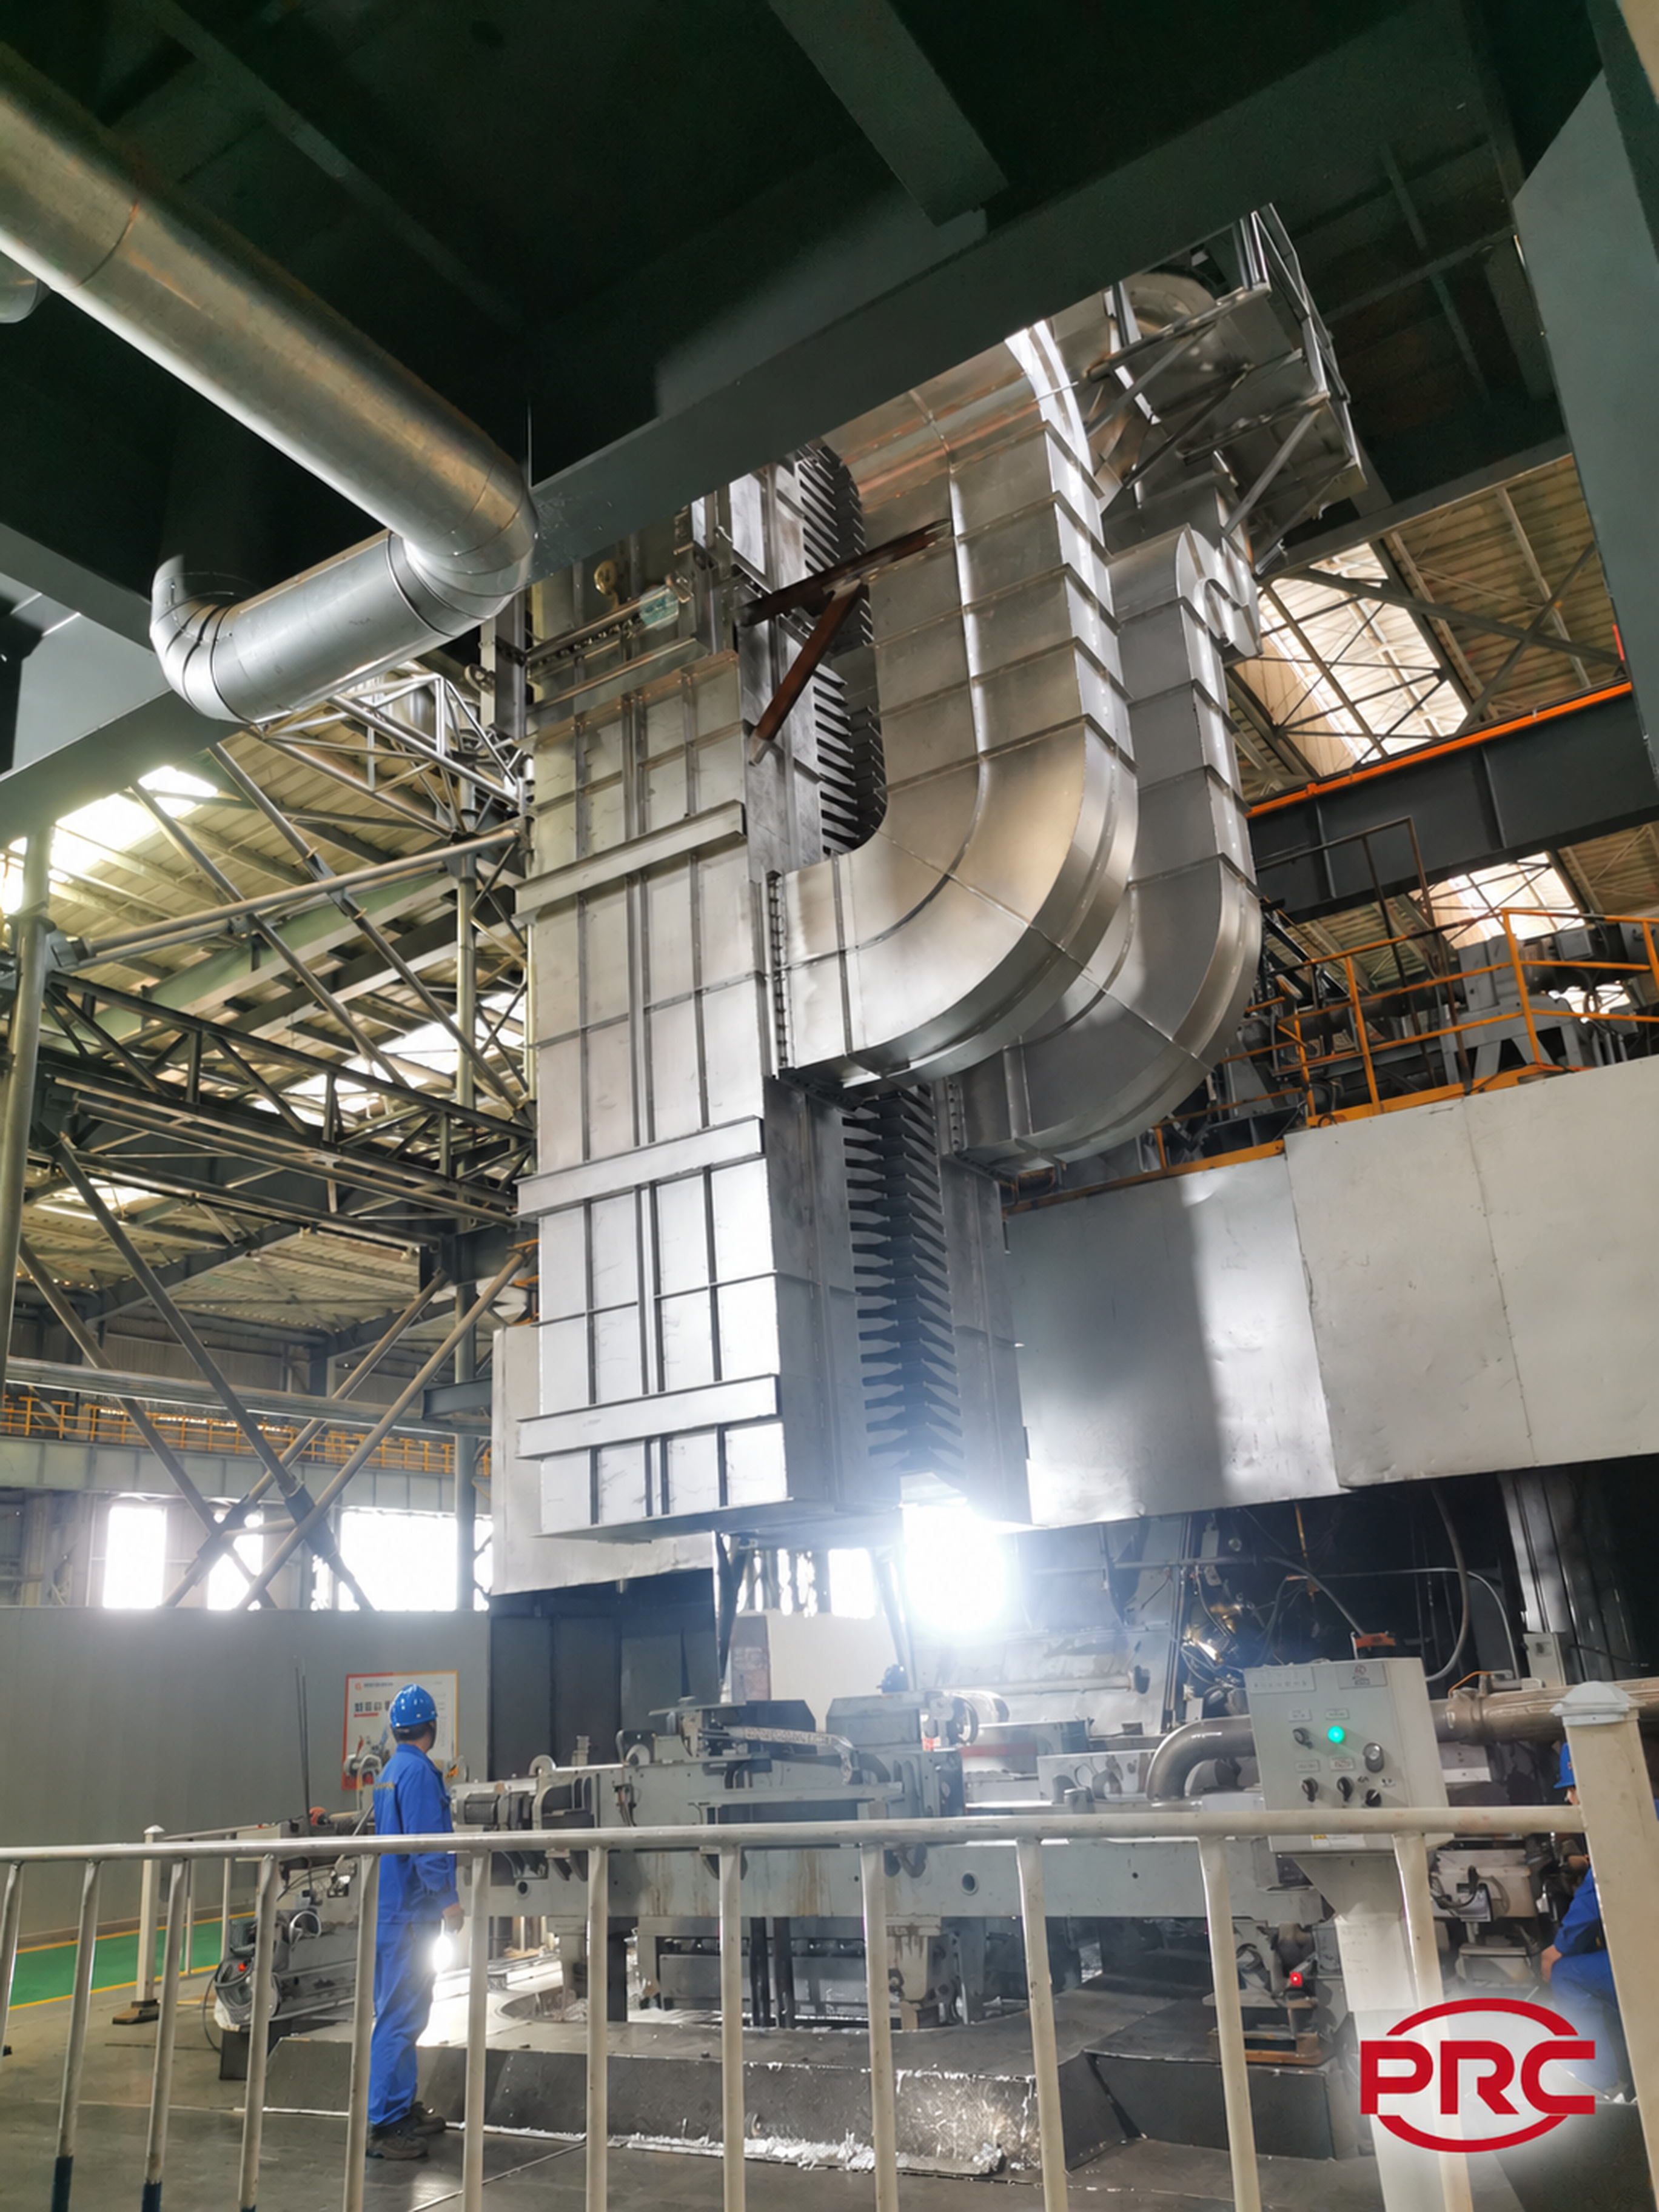
请提供供电、保护气体、冷却水、厂房高度与生产线可用长度,以及排风和环保处理接口。退火、镀锅及冷却的负荷应在工艺方案确定后核算。
填写原料、镀层、产品大纲及现场条件,在线提交后可取得保存编号。
填写并提交问卷 →设备选型与项目准备中,客户经常关心的问题。点击问题即可展开详细解答。
建议先提供钢种、执行标准、原料与成品的厚度和宽度、卷重和卷径;焊管、型材项目还需相应截面尺寸。补充产品用途、主要规格及年产量分布、厚度公差、板形和表面要求。与单一“最大规格”相比,一张产品大纲表更有助于选型。
同时说明项目地点、厂房尺寸、现有设备、公辅条件及计划投产时间。未确定的项目可标注 TBD,先与 PRC 讨论选型假设;预算可选填。最终设备配置、供货范围和商务条件以双方确认的项目文件为准。
不一定。系列产品的规格范围,不等于同一台设备可同时达到最大宽度、厚度、材料强度、速度和年产量。实际工作范围取决于材料、规格组合、设备配置及工艺条件,不能把不同机型或不同路线的极限值拼在一起使用。
年产量应按轧制道次或运行速度、有效工作时间、换卷换规格、维护和成材率等因素计算。厚度公差、板形、镀层质量和能耗指标,还需约定测试产品、测量方法及验收条件。请结合具体产品大纲与 PRC 确认。
可按项目约定工艺与设备选型、主辅设备供货、电气自动化、接口资料、安装指导、调试及操作培训等工作。整条生产线总承包,并不自动等同于整座工厂的全部建设责任。
技术协议应明确厂房、基础、行车、外部公辅、安装人员、试车原料和当地审批由谁负责,并列明图纸文件、交付成果、性能考核、备件和服务边界。不需要整线时,也可以讨论单项设备供货和旧线改造范围。
请提供厂房长宽高、地坪标高、行车能力、运输与吊装通道、现有基础和维修空间,以及可用电源、冷却水、压缩空气、通风和所选工艺需要的其他介质条件。
基础荷载、接口位置、介质品质与用量,应根据已选配置和设计文件确定,不能直接用通用宣传数据施工。还需考虑原料与成品存放、钢卷运输、应急通道,以及设备供应方与客户施工的交界,并结合当地安全、环保和建设要求安排。