Lini pipa las frekuensi tinggi ERW
Membentuk dan mengelas strip baja dengan frekuensi tinggi menjadi pipa bulat, persegi dan persegi panjang.
Diskusikan proyek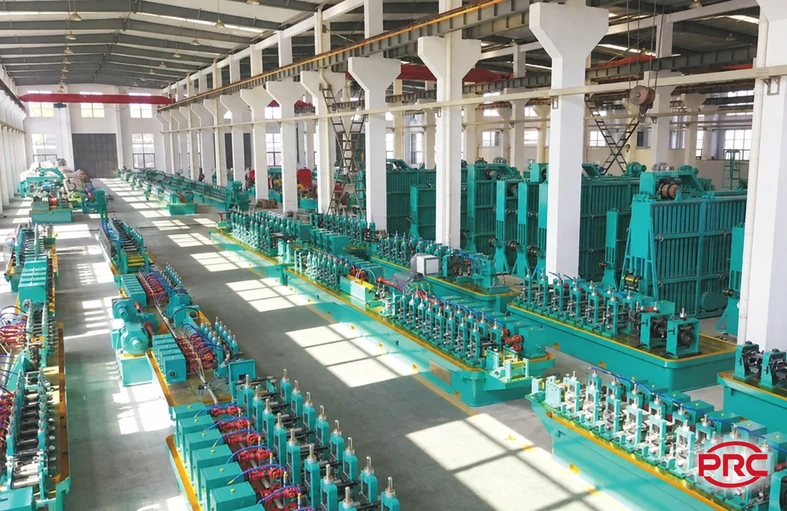
Aplikasi dan material
Membentuk dan mengelas strip baja dengan frekuensi tinggi menjadi pipa bulat, persegi dan persegi panjang.
Parameter pemilihan
| Parameter pemilihan | Parameter pemilihan |
|---|---|
| Diameter pipa bulat | Ø7–Ø273 mm |
| Ketebalan dinding | 0.18–10 mm |
| Kecepatan maksimum seri | 120 m/min |
Standar produk, mutu dan kondisi bahan baku, ukuran masuk dan keluar, target produksi, persyaratan mutu dan kondisi lokasi.
Konfirmasikan ketebalan, lebar, berat coil, kecepatan dan mutu per konfigurasi; batas seri peralatan tidak selalu dapat dicapai bersamaan pada satu mesin.
Proses dan peralatan
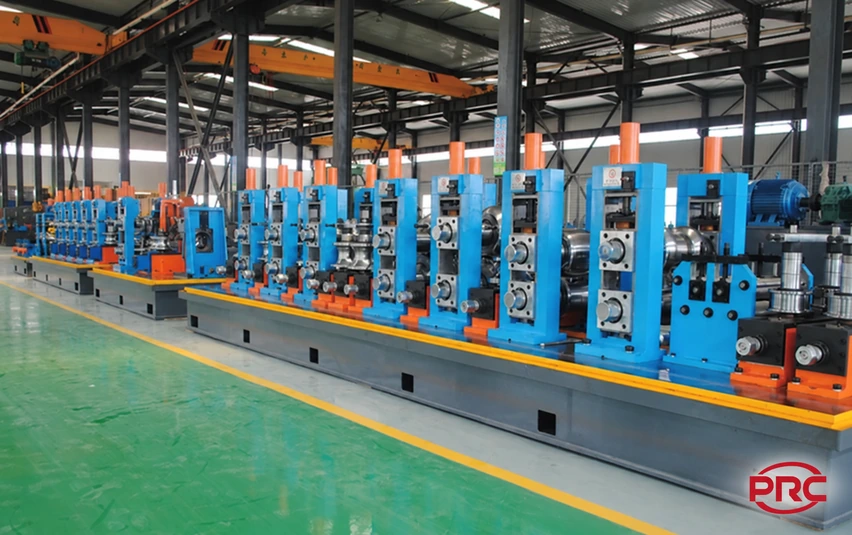
Membentuk dan mengelas strip baja dengan frekuensi tinggi menjadi pipa bulat, persegi dan persegi panjang.
Tahapan proses dan peralatan pendukung dipilih menurut material dan produk; setiap produk tidak harus melewati rute yang sama.
Konfigurasi dan opsi
Standar produk, mutu dan kondisi bahan baku, ukuran masuk dan keluar, target produksi, persyaratan mutu dan kondisi lokasi.
Kondisi lokasi dan utilitas
Koordinasikan daya, pendinginan, udara tekan, ventilasi, pengangkatan dan ruang perawatan menurut desain proyek.
Foto peralatan
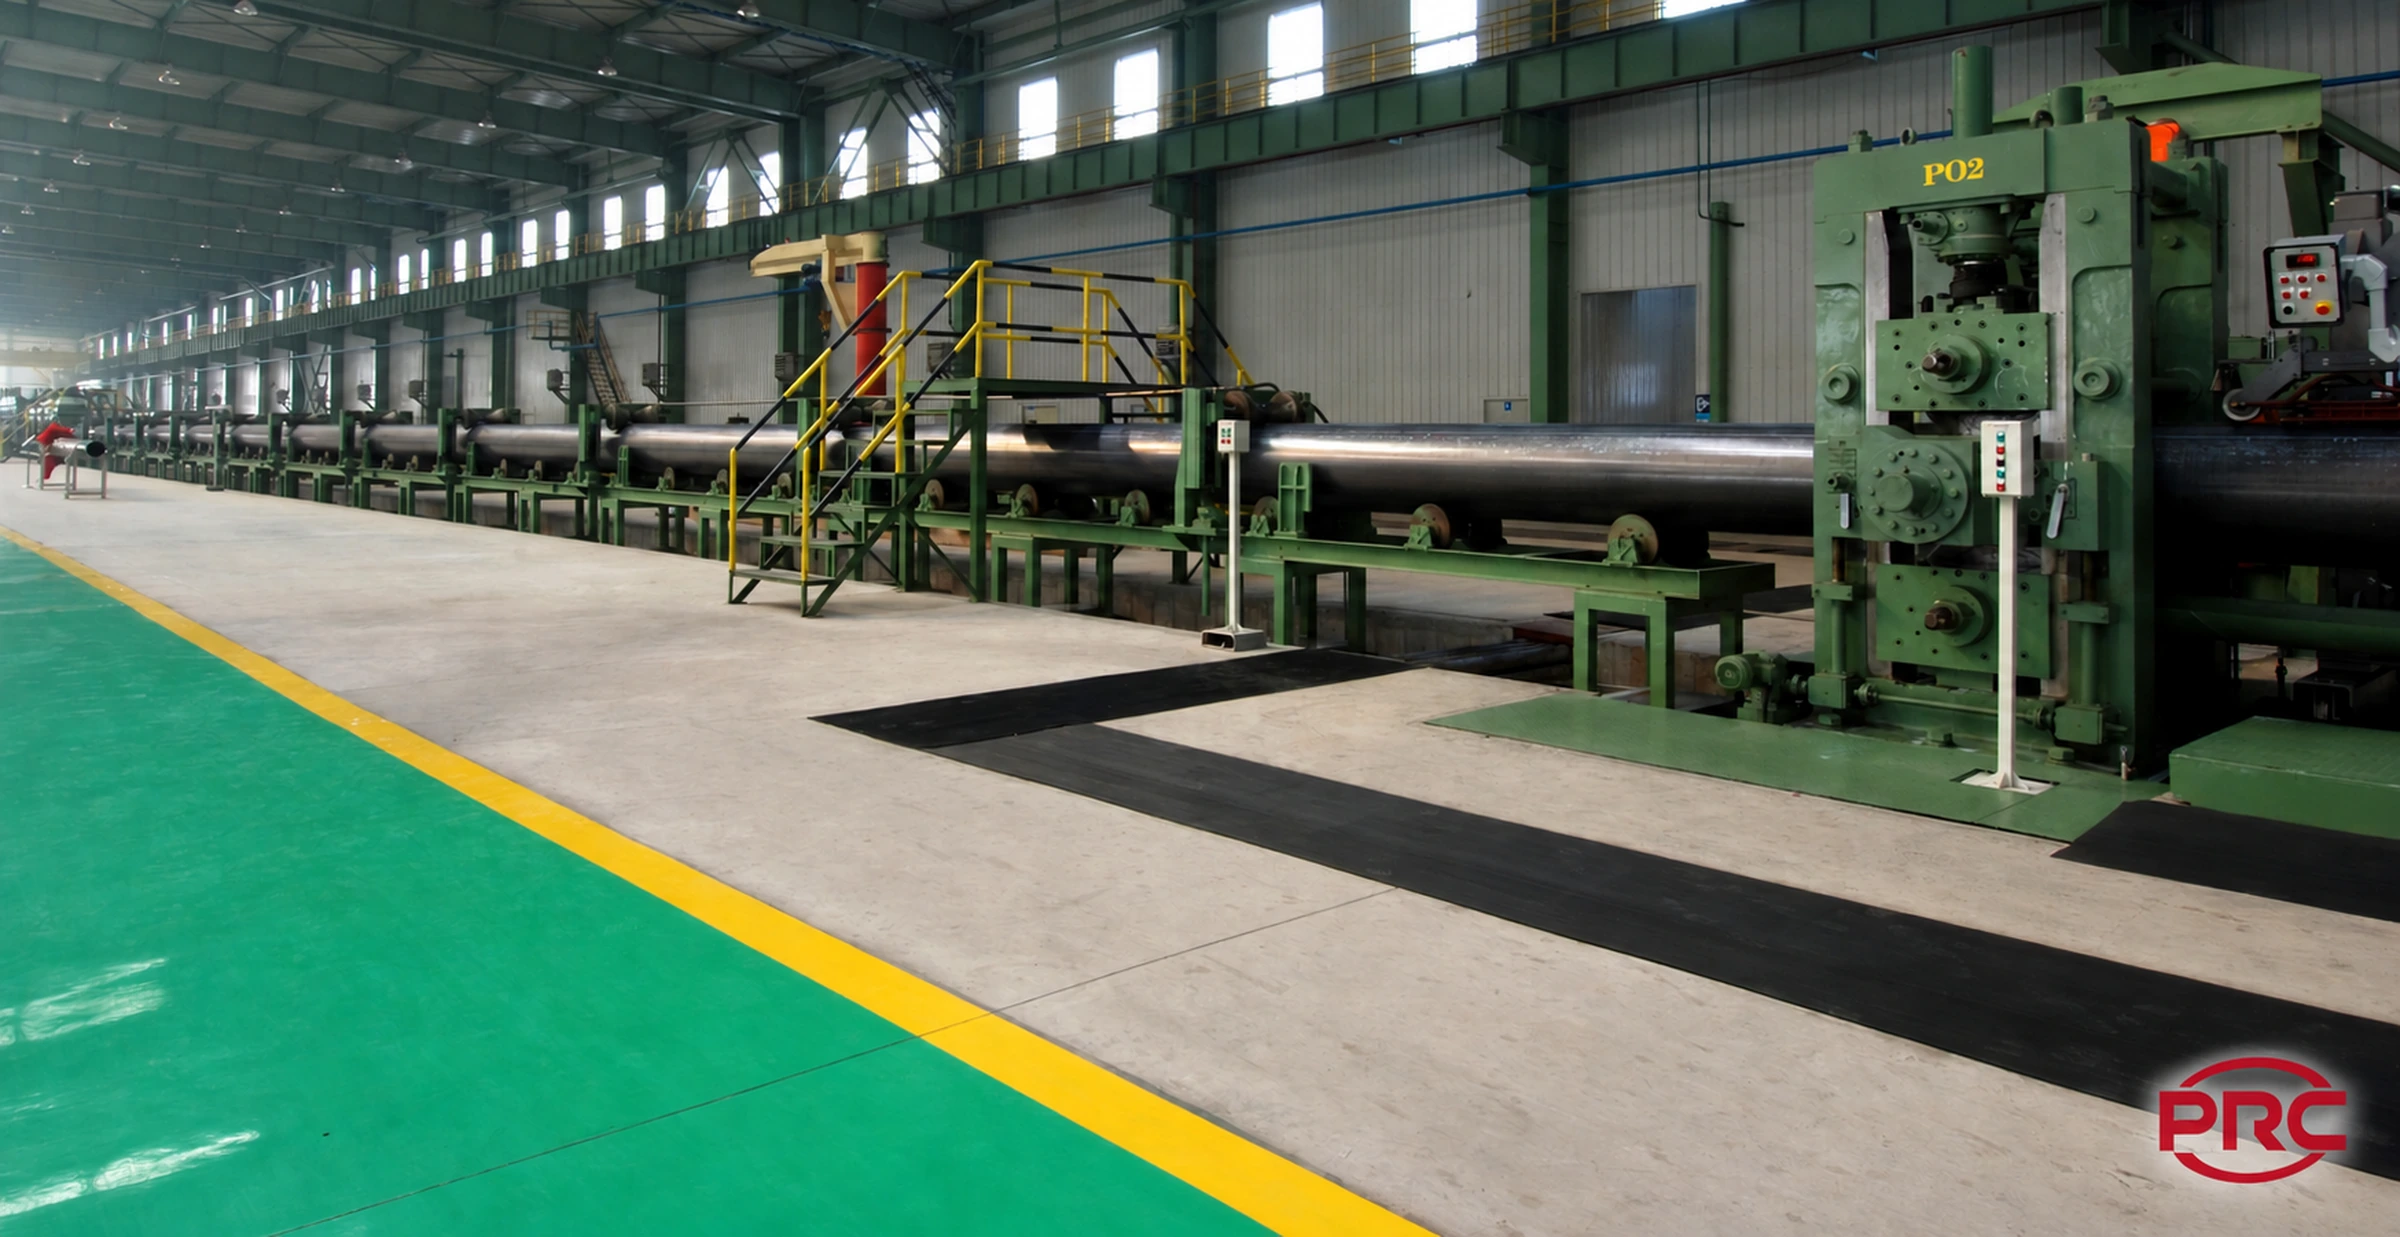
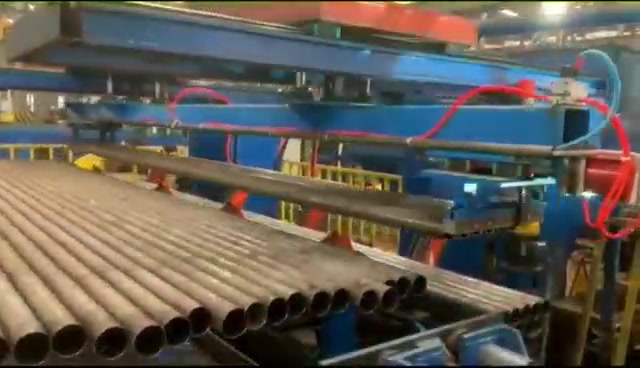
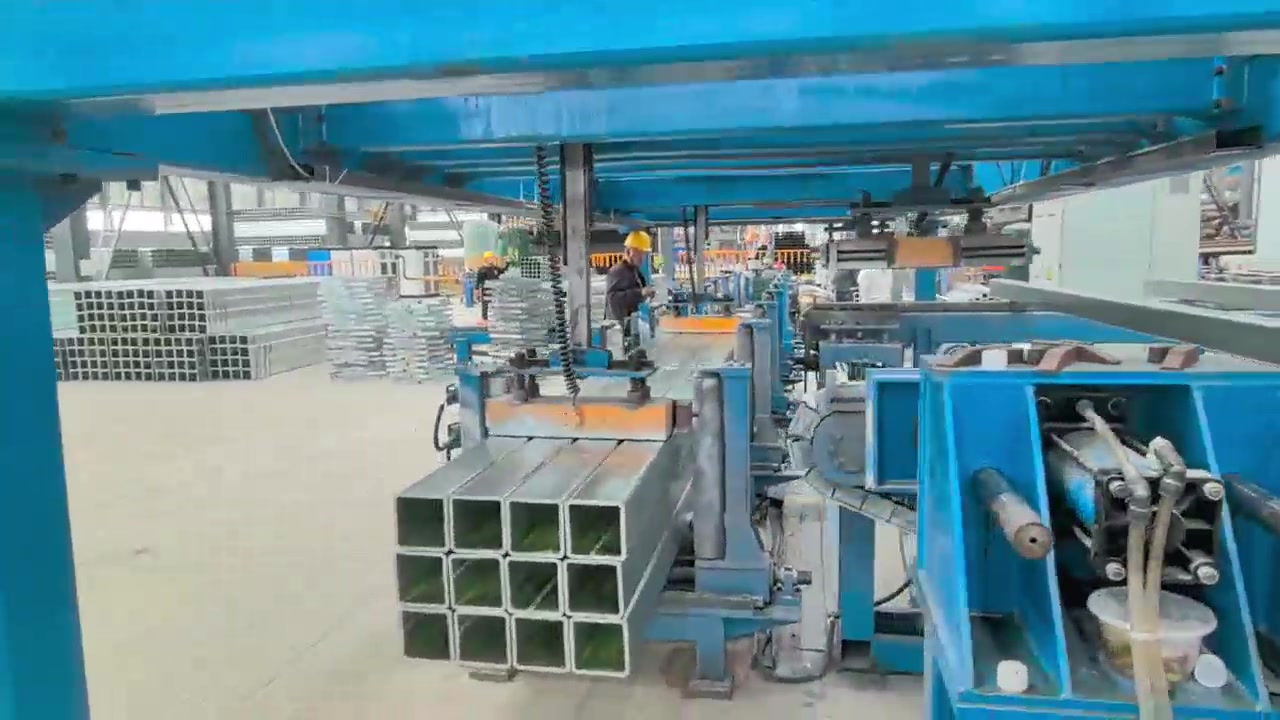
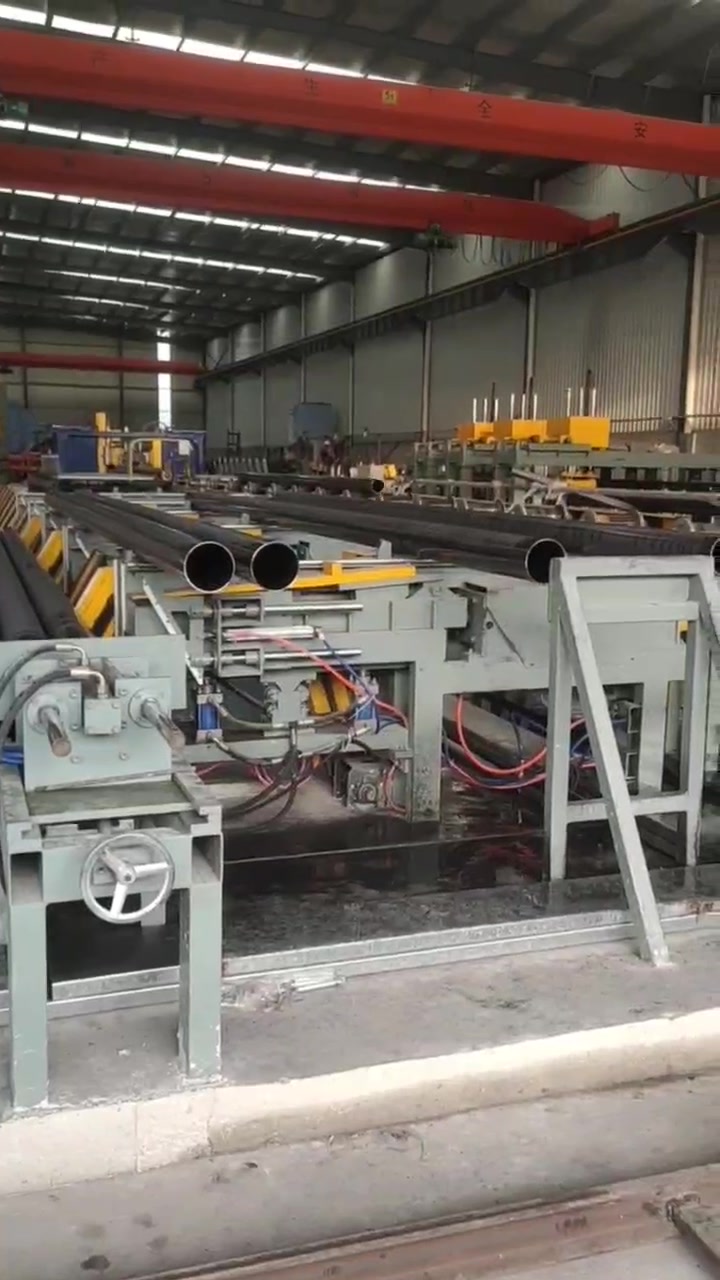
Pemindahan pipa dan penumpukan otomatis
Peralatan keluaran, pemindahan dan penumpukan pipa otomatis.
Pertanyaan yang sering diajukan
Panduan pemilihan peralatan dan persiapan proyek. Klik pertanyaan untuk membaca penjelasan.
Data apa yang diperlukan untuk penawaran?
Sampaikan mutu dan standar material, tebal serta lebar masuk/keluar, berat dan diameter koil, atau ukuran pipa/profil. Sertakan bauran produk, tonase tahunan, toleransi, kerataan, kualitas permukaan dan penggunaan. Tabel spesifikasi beserta volume lebih bermanfaat daripada satu ukuran maksimum.
Tambahkan lokasi, ukuran bangunan, peralatan yang ada, utilitas dan target operasi. Hal yang belum diputuskan dapat ditulis TBD; anggaran bersifat opsional. Konfigurasi dan ketentuan akhir dikonfirmasi dalam dokumen proyek.
Apakah seluruh batas maksimum dapat dicapai bersamaan?
Belum tentu. Rentang suatu seri tidak berarti satu mesin dapat sekaligus mencapai lebar, tebal, kekuatan material, kecepatan dan produksi maksimum. Rentang operasi bergantung pada bahan, bauran produk, konfigurasi dan kondisi proses.
Kapasitas tahunan memperhitungkan jadwal pass atau kecepatan lini, jam efektif, pergantian koil, pemeliharaan dan hasil produksi. Toleransi, kerataan, kualitas lapisan dan energi memerlukan kondisi ukur dan penerimaan yang jelas. Jangan menggabungkan batas dari model atau rute yang berbeda.
Apa saja cakupan kontrak satu lini lengkap?
Sesuai proyek, cakupan dapat meliputi pemilihan proses dan peralatan, peralatan utama/pendukung, kelistrikan dan otomasi, dokumen antarmuka, supervisi pemasangan, commissioning dan pelatihan. Kontrak lini lengkap tidak otomatis mencakup seluruh pembangunan pabrik.
Tanggung jawab bangunan, fondasi, crane, utilitas eksternal, tenaga pemasangan, bahan uji dan izin setempat harus dijelaskan, bersama dokumen serah terima, pengujian, suku cadang dan layanan. Pasokan mesin individual atau revamp juga dapat dibahas.
Utilitas dan kondisi lokasi apa yang perlu disiapkan?
Berikan ukuran bangunan, elevasi lantai, kapasitas crane, jalur transportasi, fondasi dan ruang perawatan. Jelaskan listrik, air pendingin, udara tekan, ventilasi dan media proses untuk konfigurasi terpilih.
Beban fondasi, titik sambungan, kualitas serta kebutuhan media mengikuti desain spesifik, bukan angka promosi umum. Koordinasikan penyimpanan material, penanganan koil, jalur darurat dan batas pekerjaan, serta ketentuan keselamatan dan lingkungan setempat.