Cán nguội băng thép và xử lý bề mặt
Thiết bị và dịch vụ kỹ thuật cho cán băng, xử lý bề mặt, gia công thép cuộn, sản xuất ống, dây và mạ kẽm. Lựa chọn cấu hình theo sản phẩm, vật liệu và điều kiện sản xuất.
Ủ
Làm sạch, cán là và nắn kéo căng
Mạ nhúng nóng và lớp mạ hợp kim
Sơn phủ màu
Công nghệ và thiết bị
Các công đoạn và thiết bị phụ trợ được chọn theo vật liệu và sản phẩm; không phải mọi sản phẩm đều đi qua cùng một tuyến.
Steel Strip Push & Pull Pickling Line (PPL)Steel Strip Cold Rolling Mill (CRM)Làm sạch và tẩy dầuỦSteel Strip Hot Dip Galvanizing Line (CGL)Steel Strip Color Coating Line (CCL)Làm sạch, cán là và nắn kéo căngCấu hình và tùy chọnSteel Strip Electrolytic Tinning Plate Line (ETL)Steel Strip Continuous Annealing Line (CAL)
Steel Strip Push & Pull Pickling Line (PPL)
Steel Strip Push & Pull Pickling Line (PPL)
- Steel Strip Push & Pull Pickling Line (PPL)
Các công đoạn và thiết bị phụ trợ được chọn theo vật liệu và sản phẩm; không phải mọi sản phẩm đều đi qua cùng một tuyến.
Thông số lựa chọn
- Tiêu chuẩn sản phẩm, mác và trạng thái nguyên liệu, kích thước đầu vào và đầu ra, sản lượng mục tiêu, yêu cầu chất lượng và điều kiện nhà xưởng.
- Phối hợp nguồn điện, làm mát, khí nén, thông gió, điều kiện nâng hạ và không gian bảo trì theo thiết kế dự án.
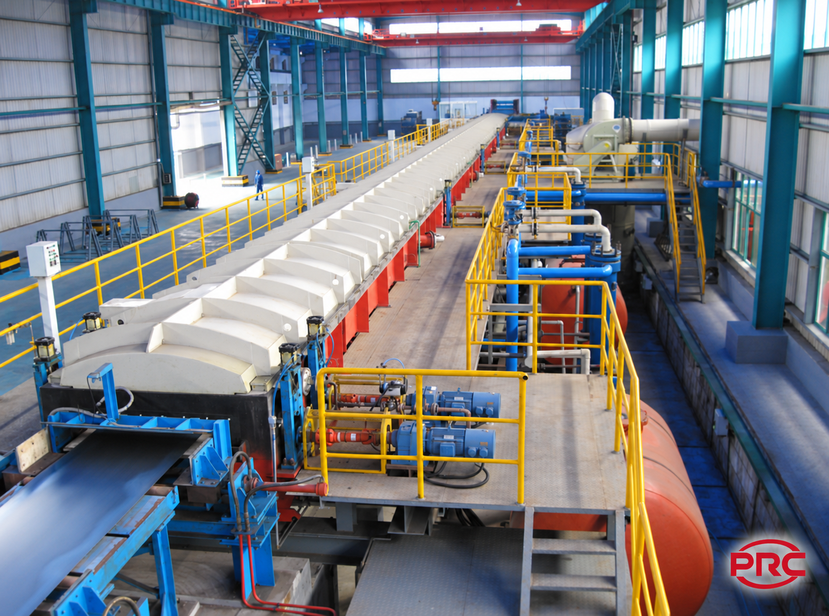
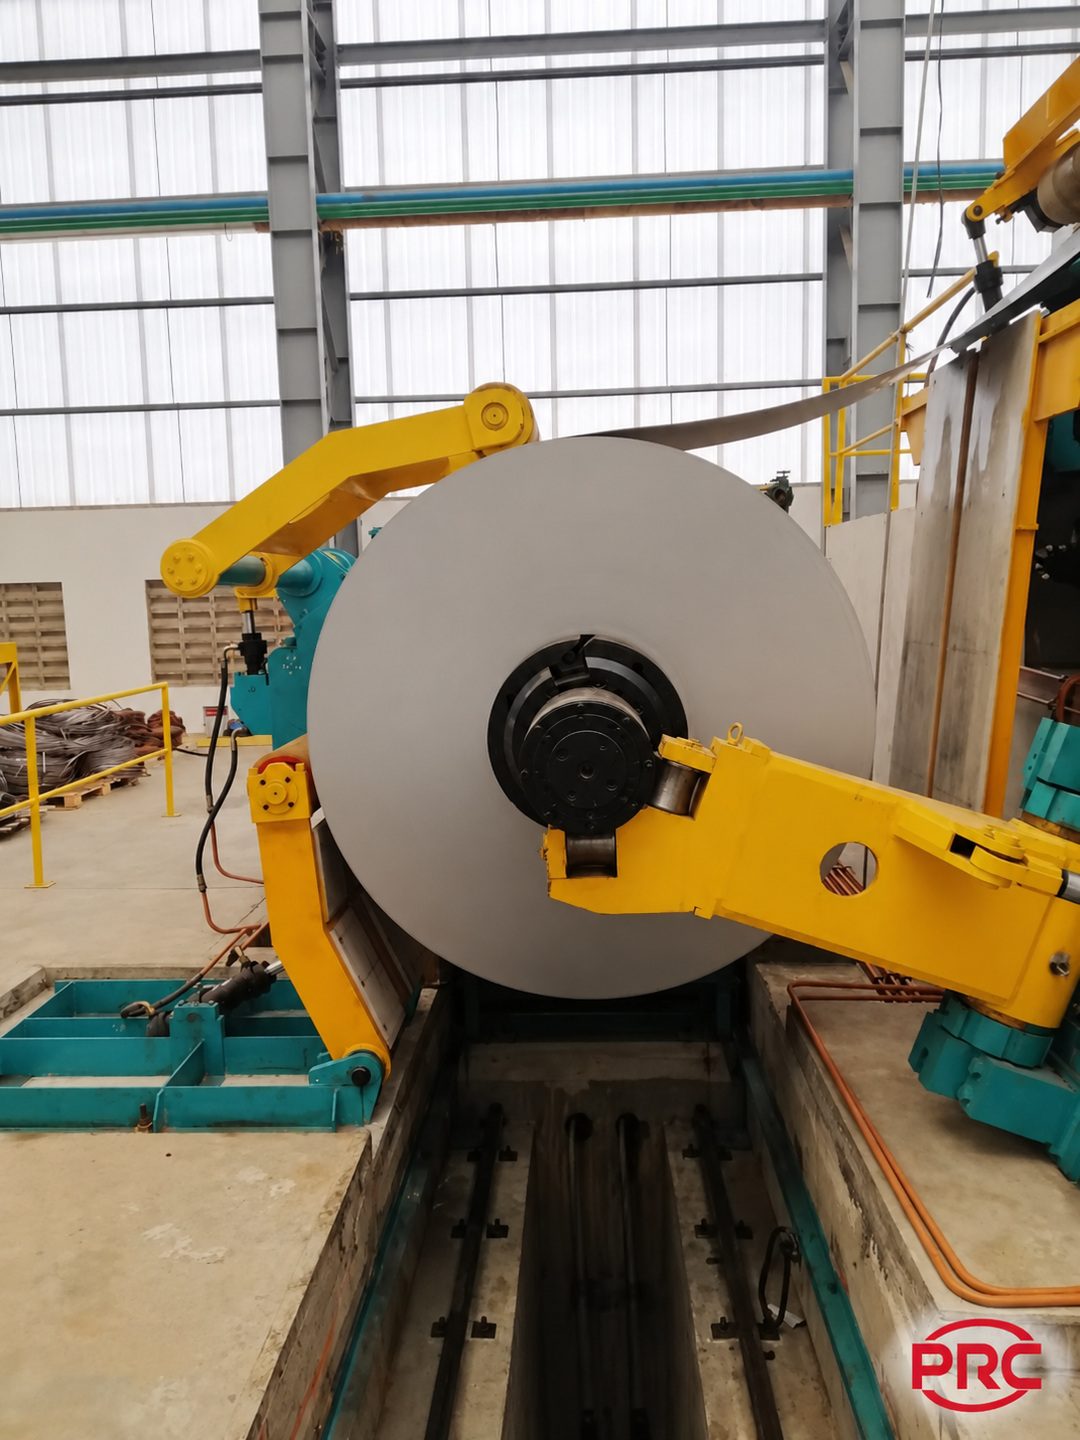
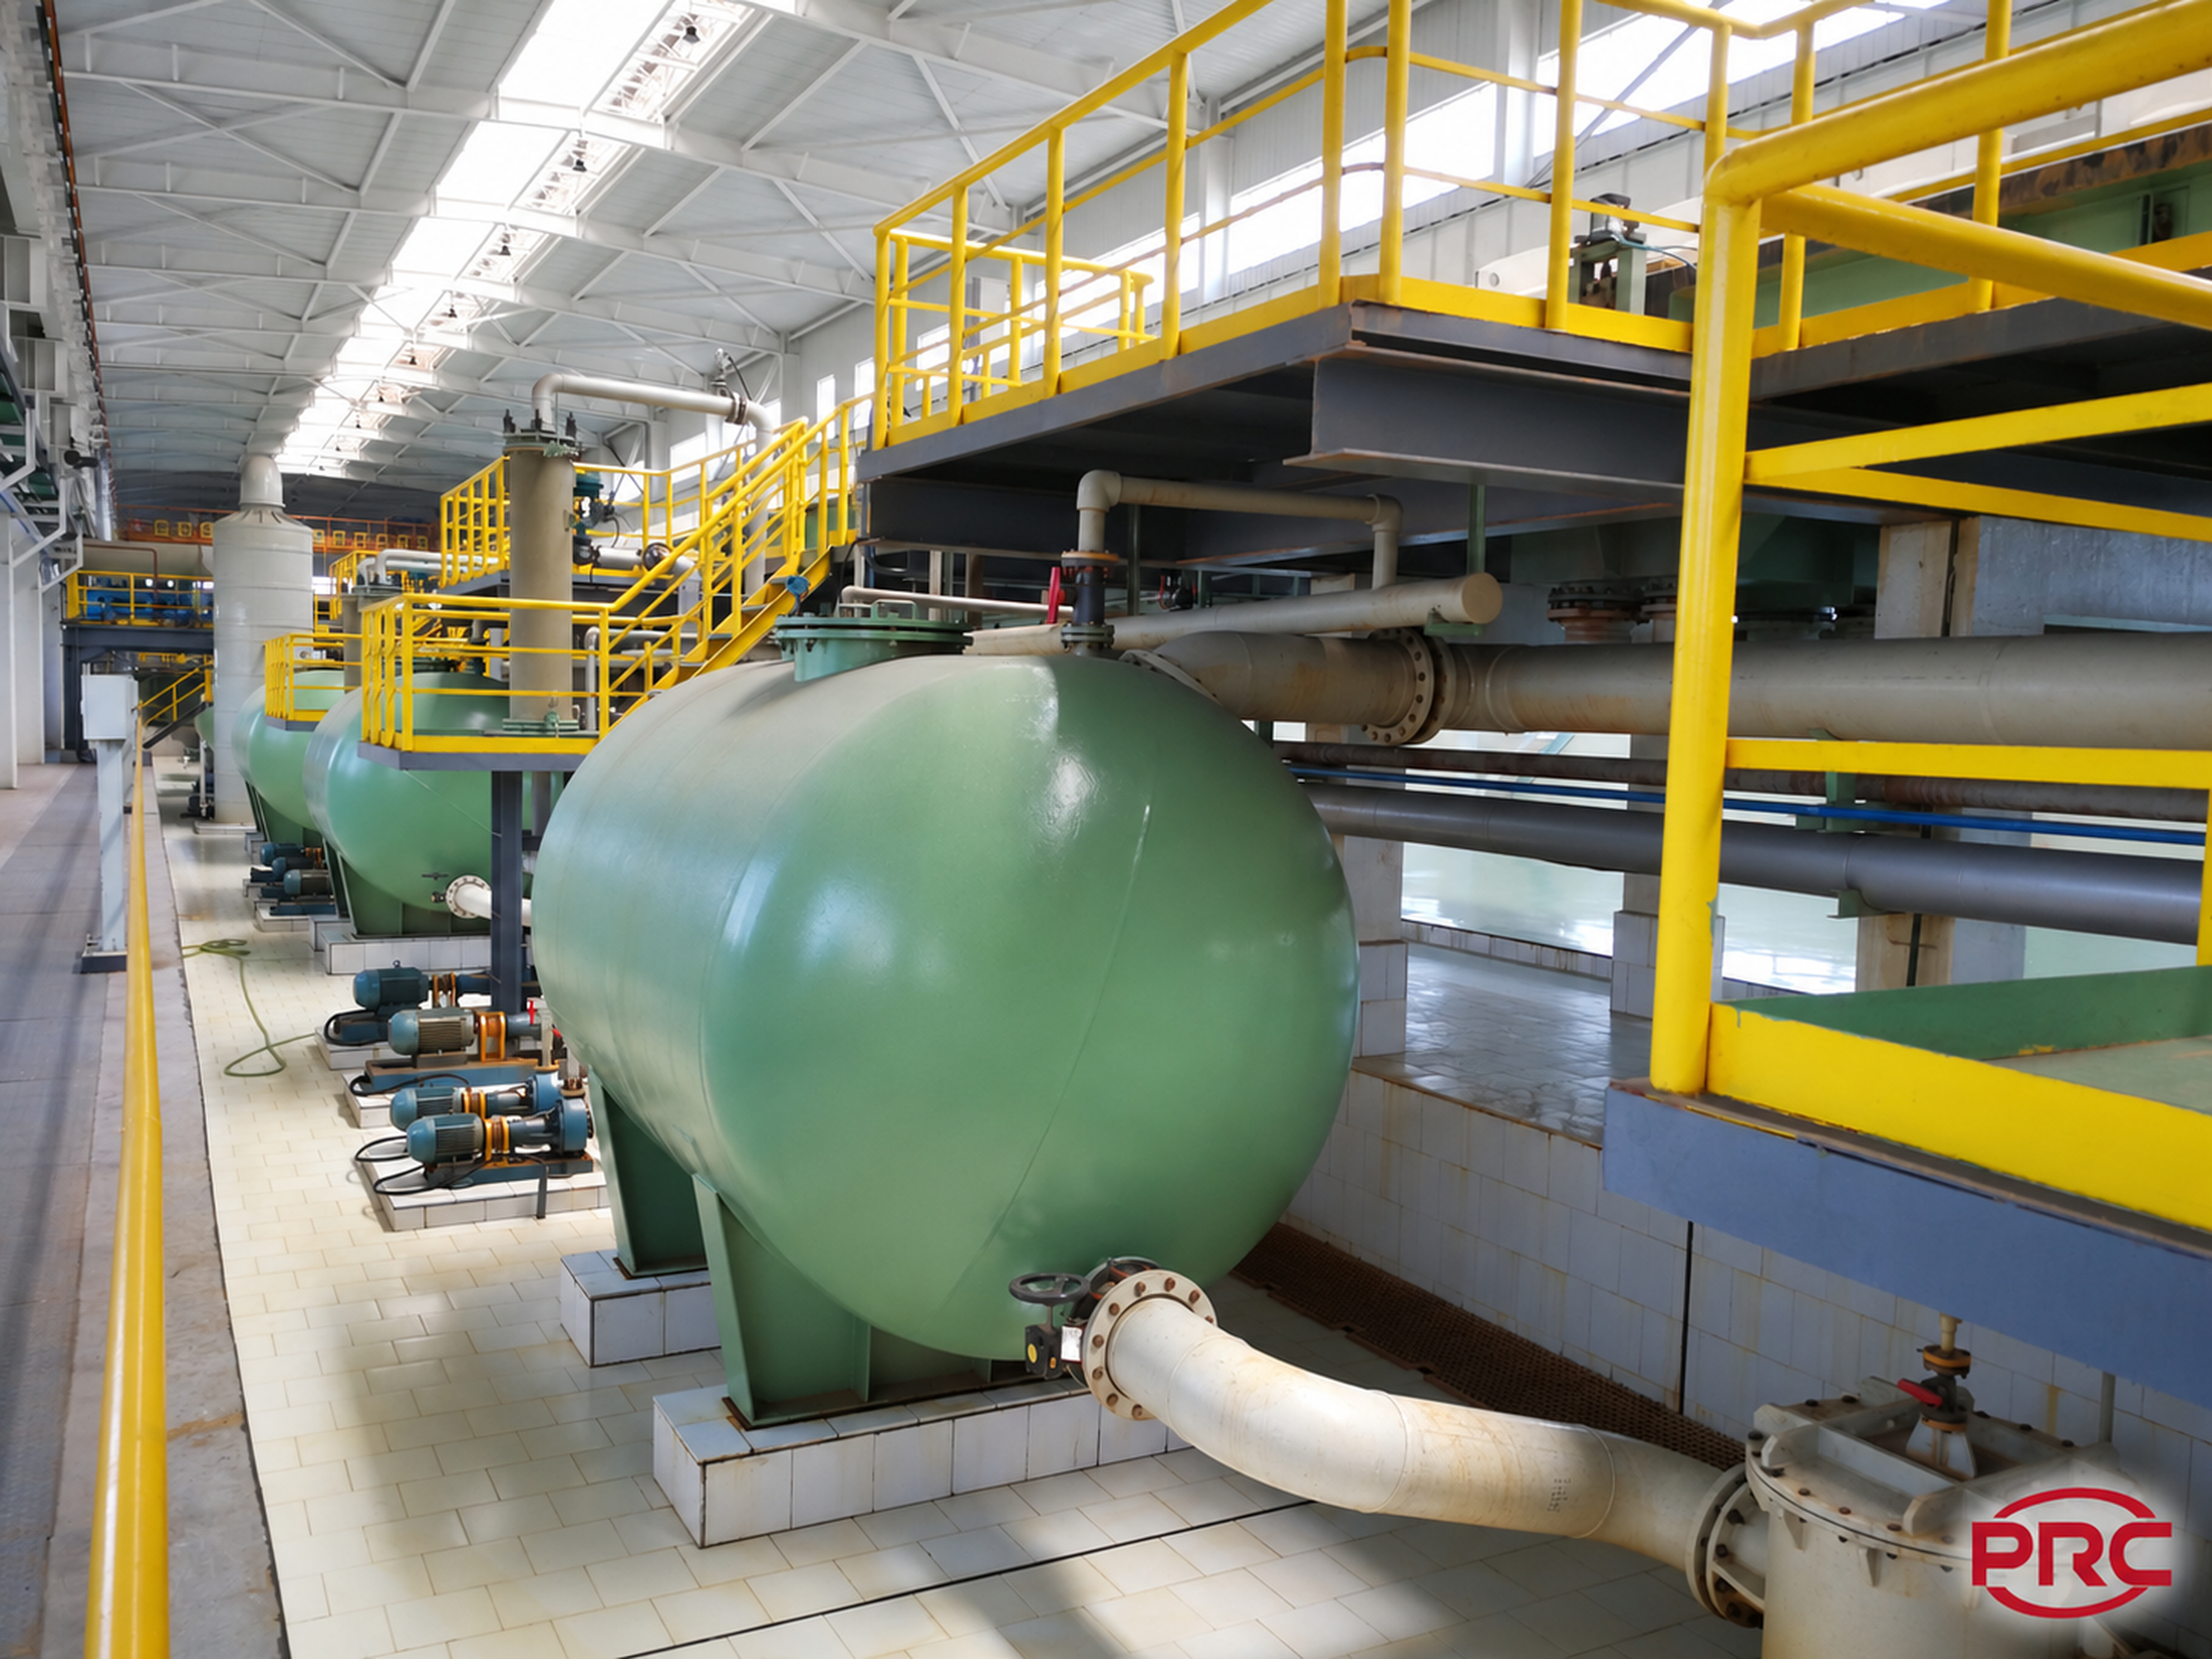
Steel Strip Cold Rolling Mill (CRM)
Giảm chiều dày băng thép qua các lượt cán; lựa chọn máy theo vật liệu, chiều dày, hình dạng băng và năng suất.
- Steel Strip Cold Rolling Mill (CRM)
Các công đoạn và thiết bị phụ trợ được chọn theo vật liệu và sản phẩm; không phải mọi sản phẩm đều đi qua cùng một tuyến.
Thông số lựa chọn
- Tiêu chuẩn sản phẩm, mác và trạng thái nguyên liệu, kích thước đầu vào và đầu ra, sản lượng mục tiêu, yêu cầu chất lượng và điều kiện nhà xưởng.
- Phối hợp nguồn điện, làm mát, khí nén, thông gió, điều kiện nâng hạ và không gian bảo trì theo thiết kế dự án.
Làm sạch và tẩy dầu
Làm sạch và tẩy dầu
- Làm sạch và tẩy dầu
Các công đoạn và thiết bị phụ trợ được chọn theo vật liệu và sản phẩm; không phải mọi sản phẩm đều đi qua cùng một tuyến.
Thông số lựa chọn
- Tiêu chuẩn sản phẩm, mác và trạng thái nguyên liệu, kích thước đầu vào và đầu ra, sản lượng mục tiêu, yêu cầu chất lượng và điều kiện nhà xưởng.
- Phối hợp nguồn điện, làm mát, khí nén, thông gió, điều kiện nâng hạ và không gian bảo trì theo thiết kế dự án.
Steel Strip Continuous Annealing Line (CAL)
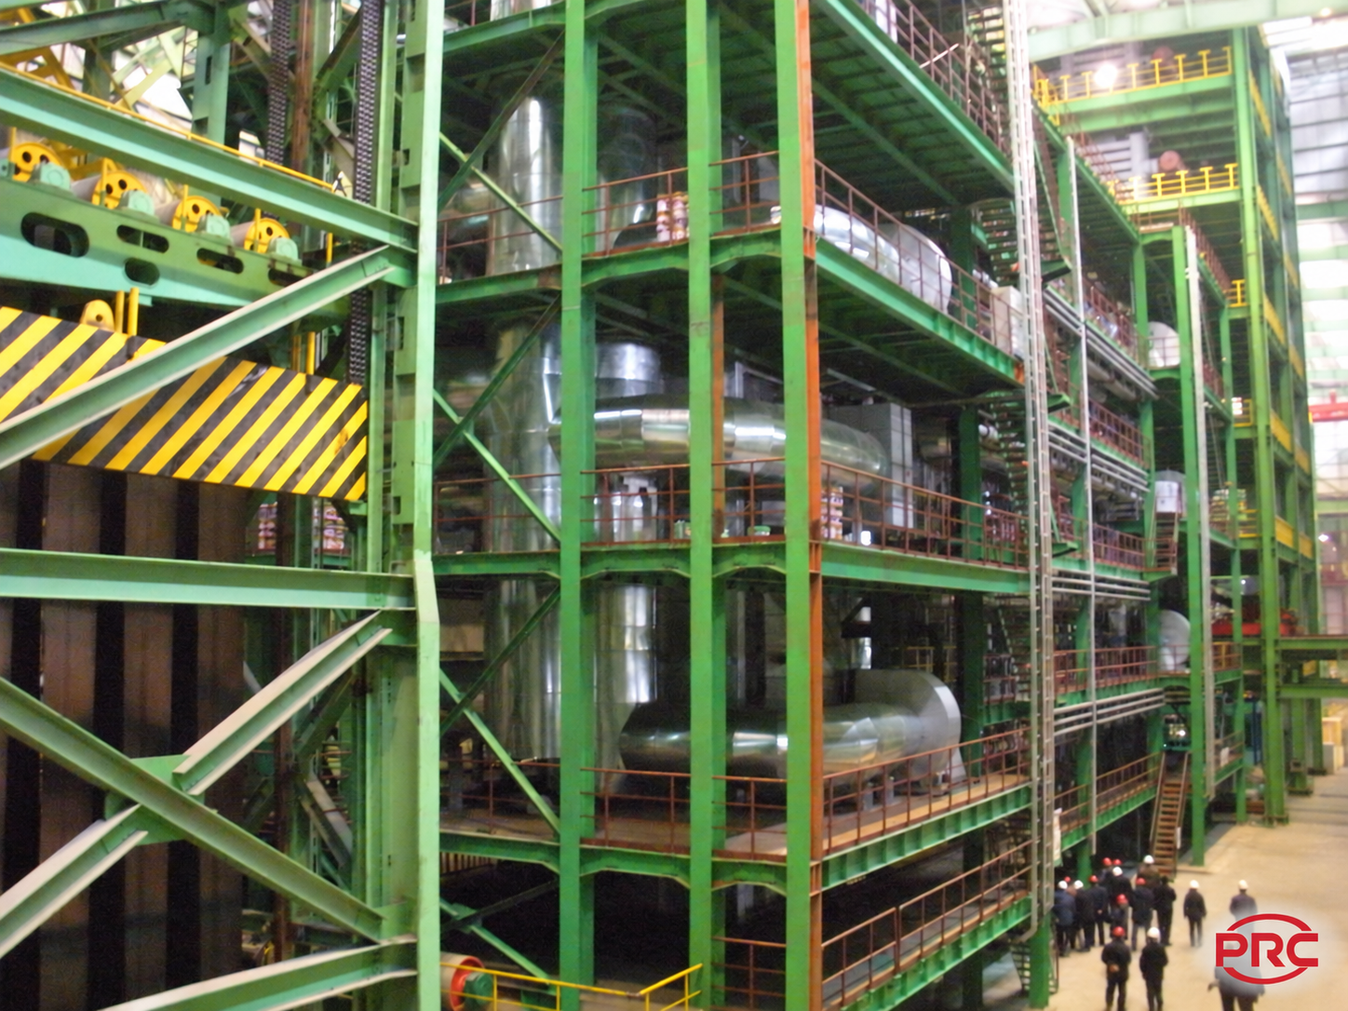
Steel Strip Continuous Annealing Line (CAL) · 1
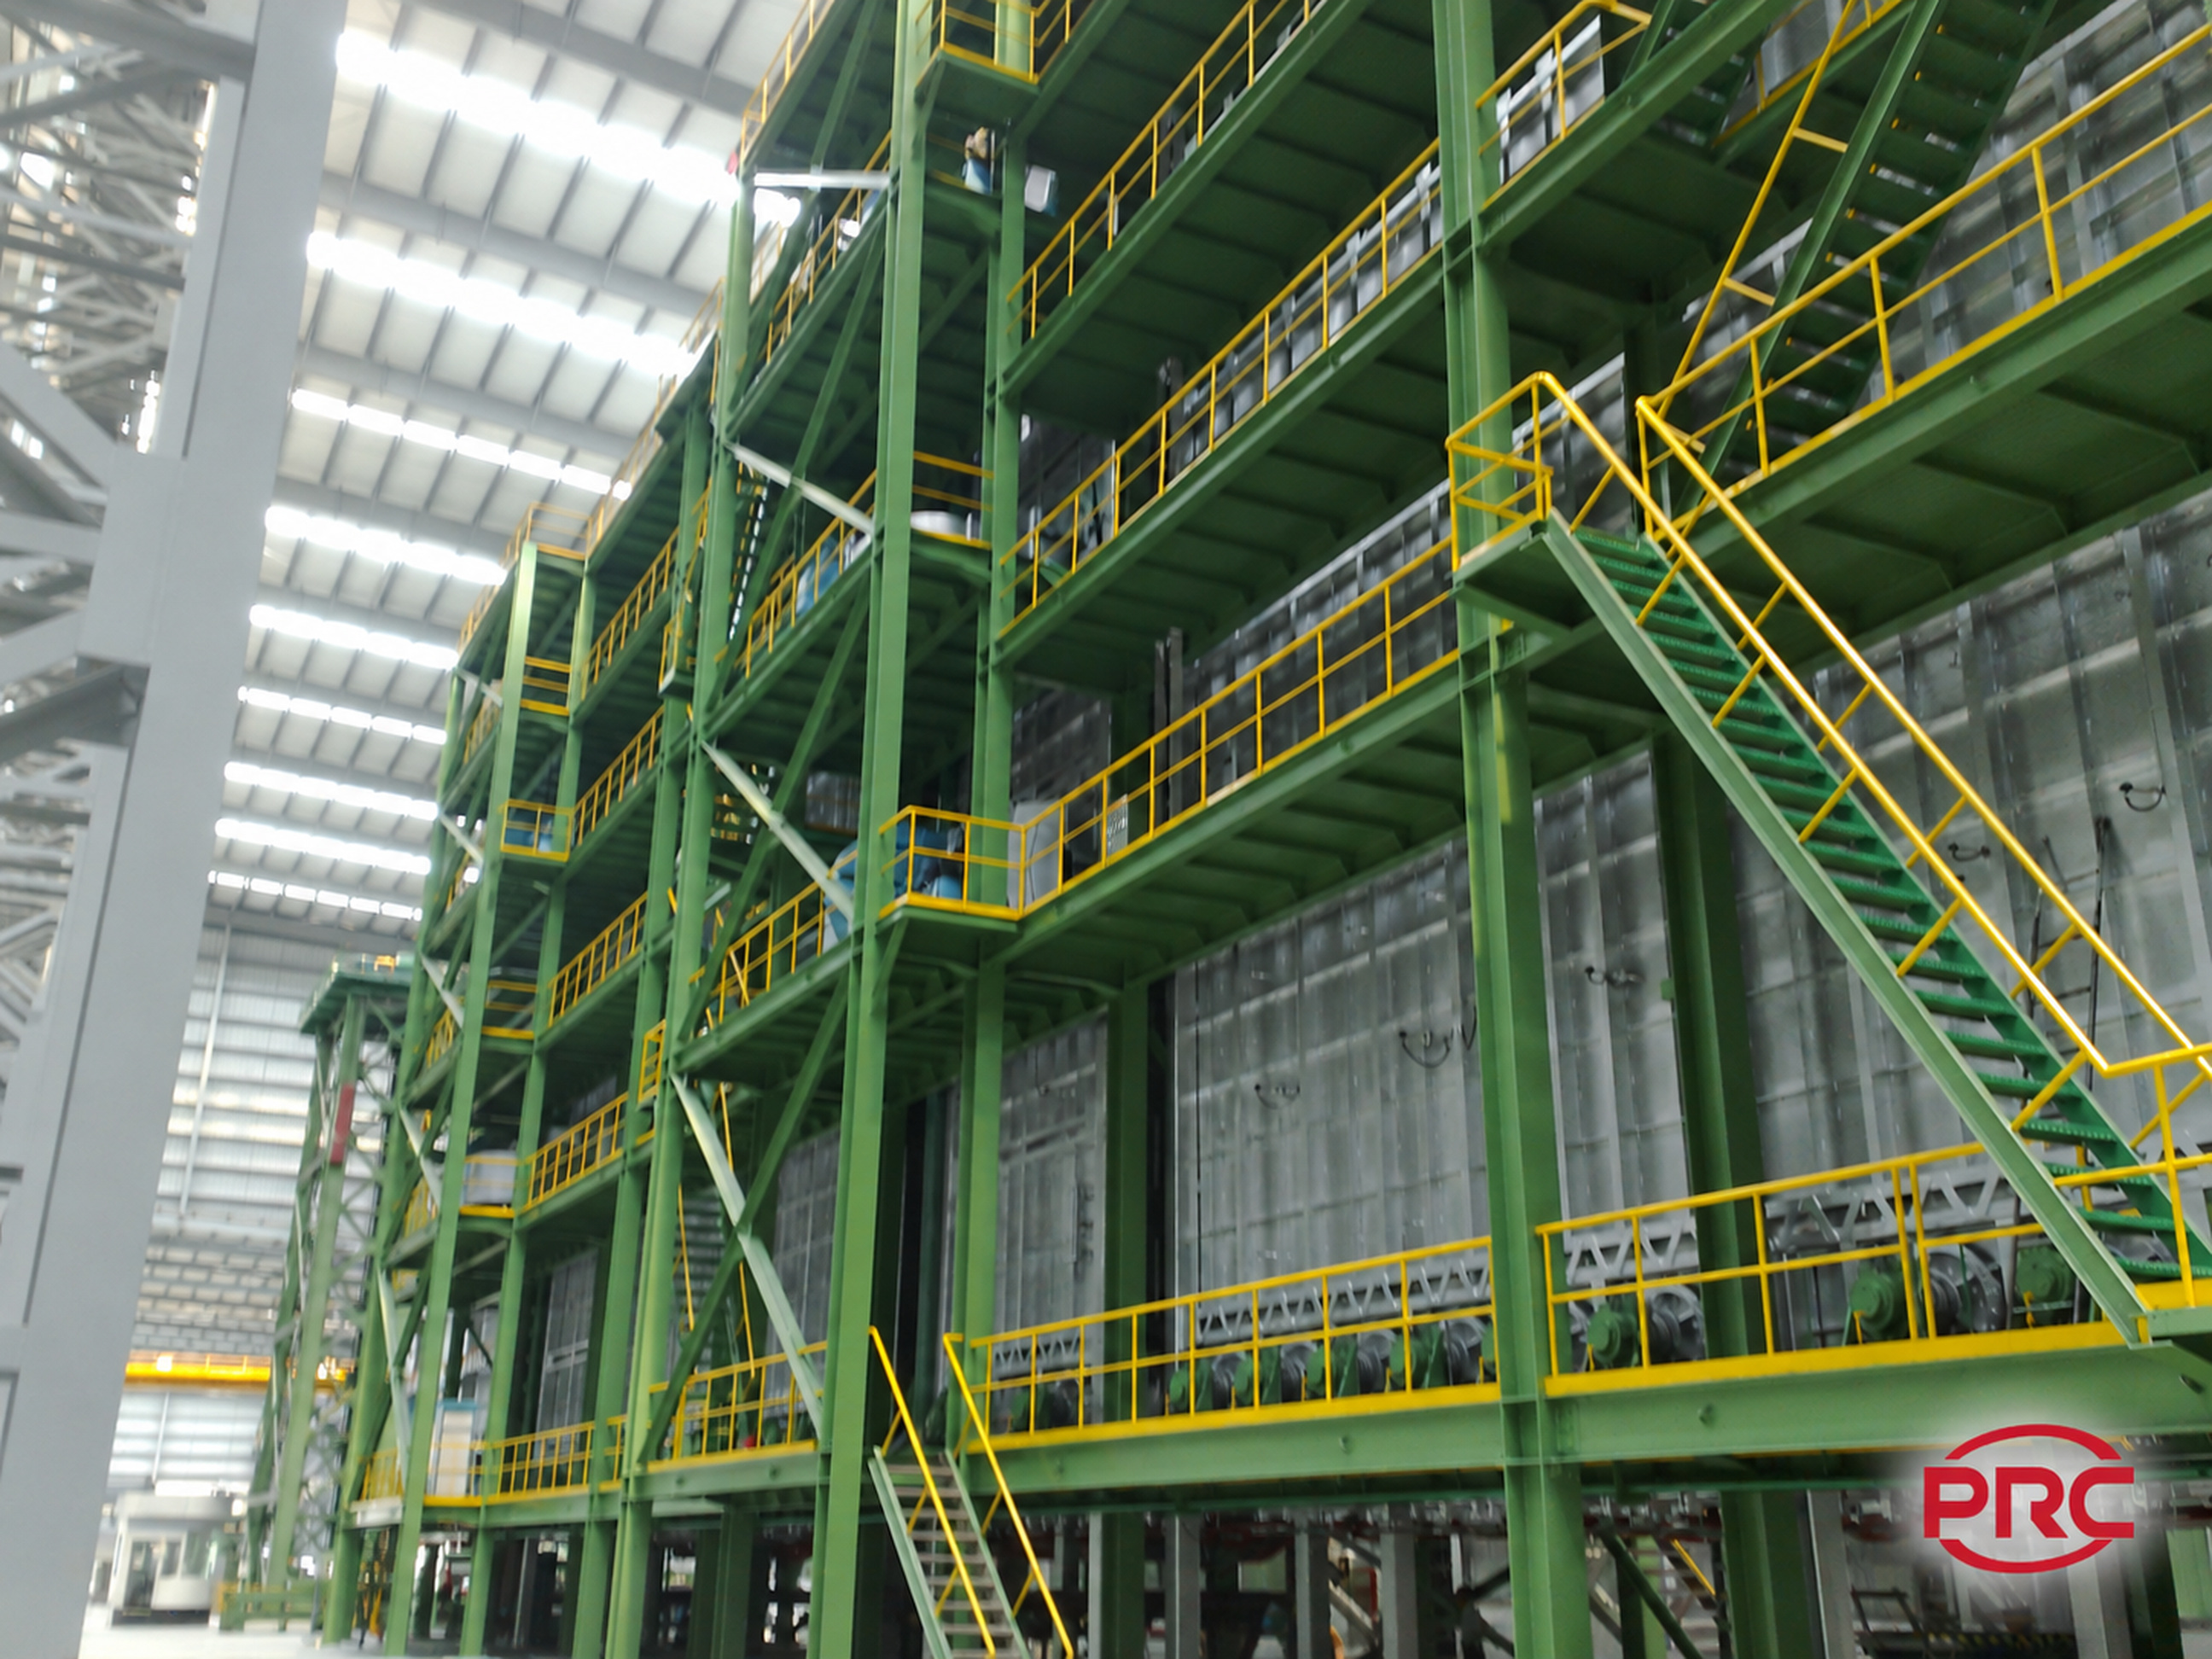
Steel Strip Continuous Annealing Line (CAL) · 2
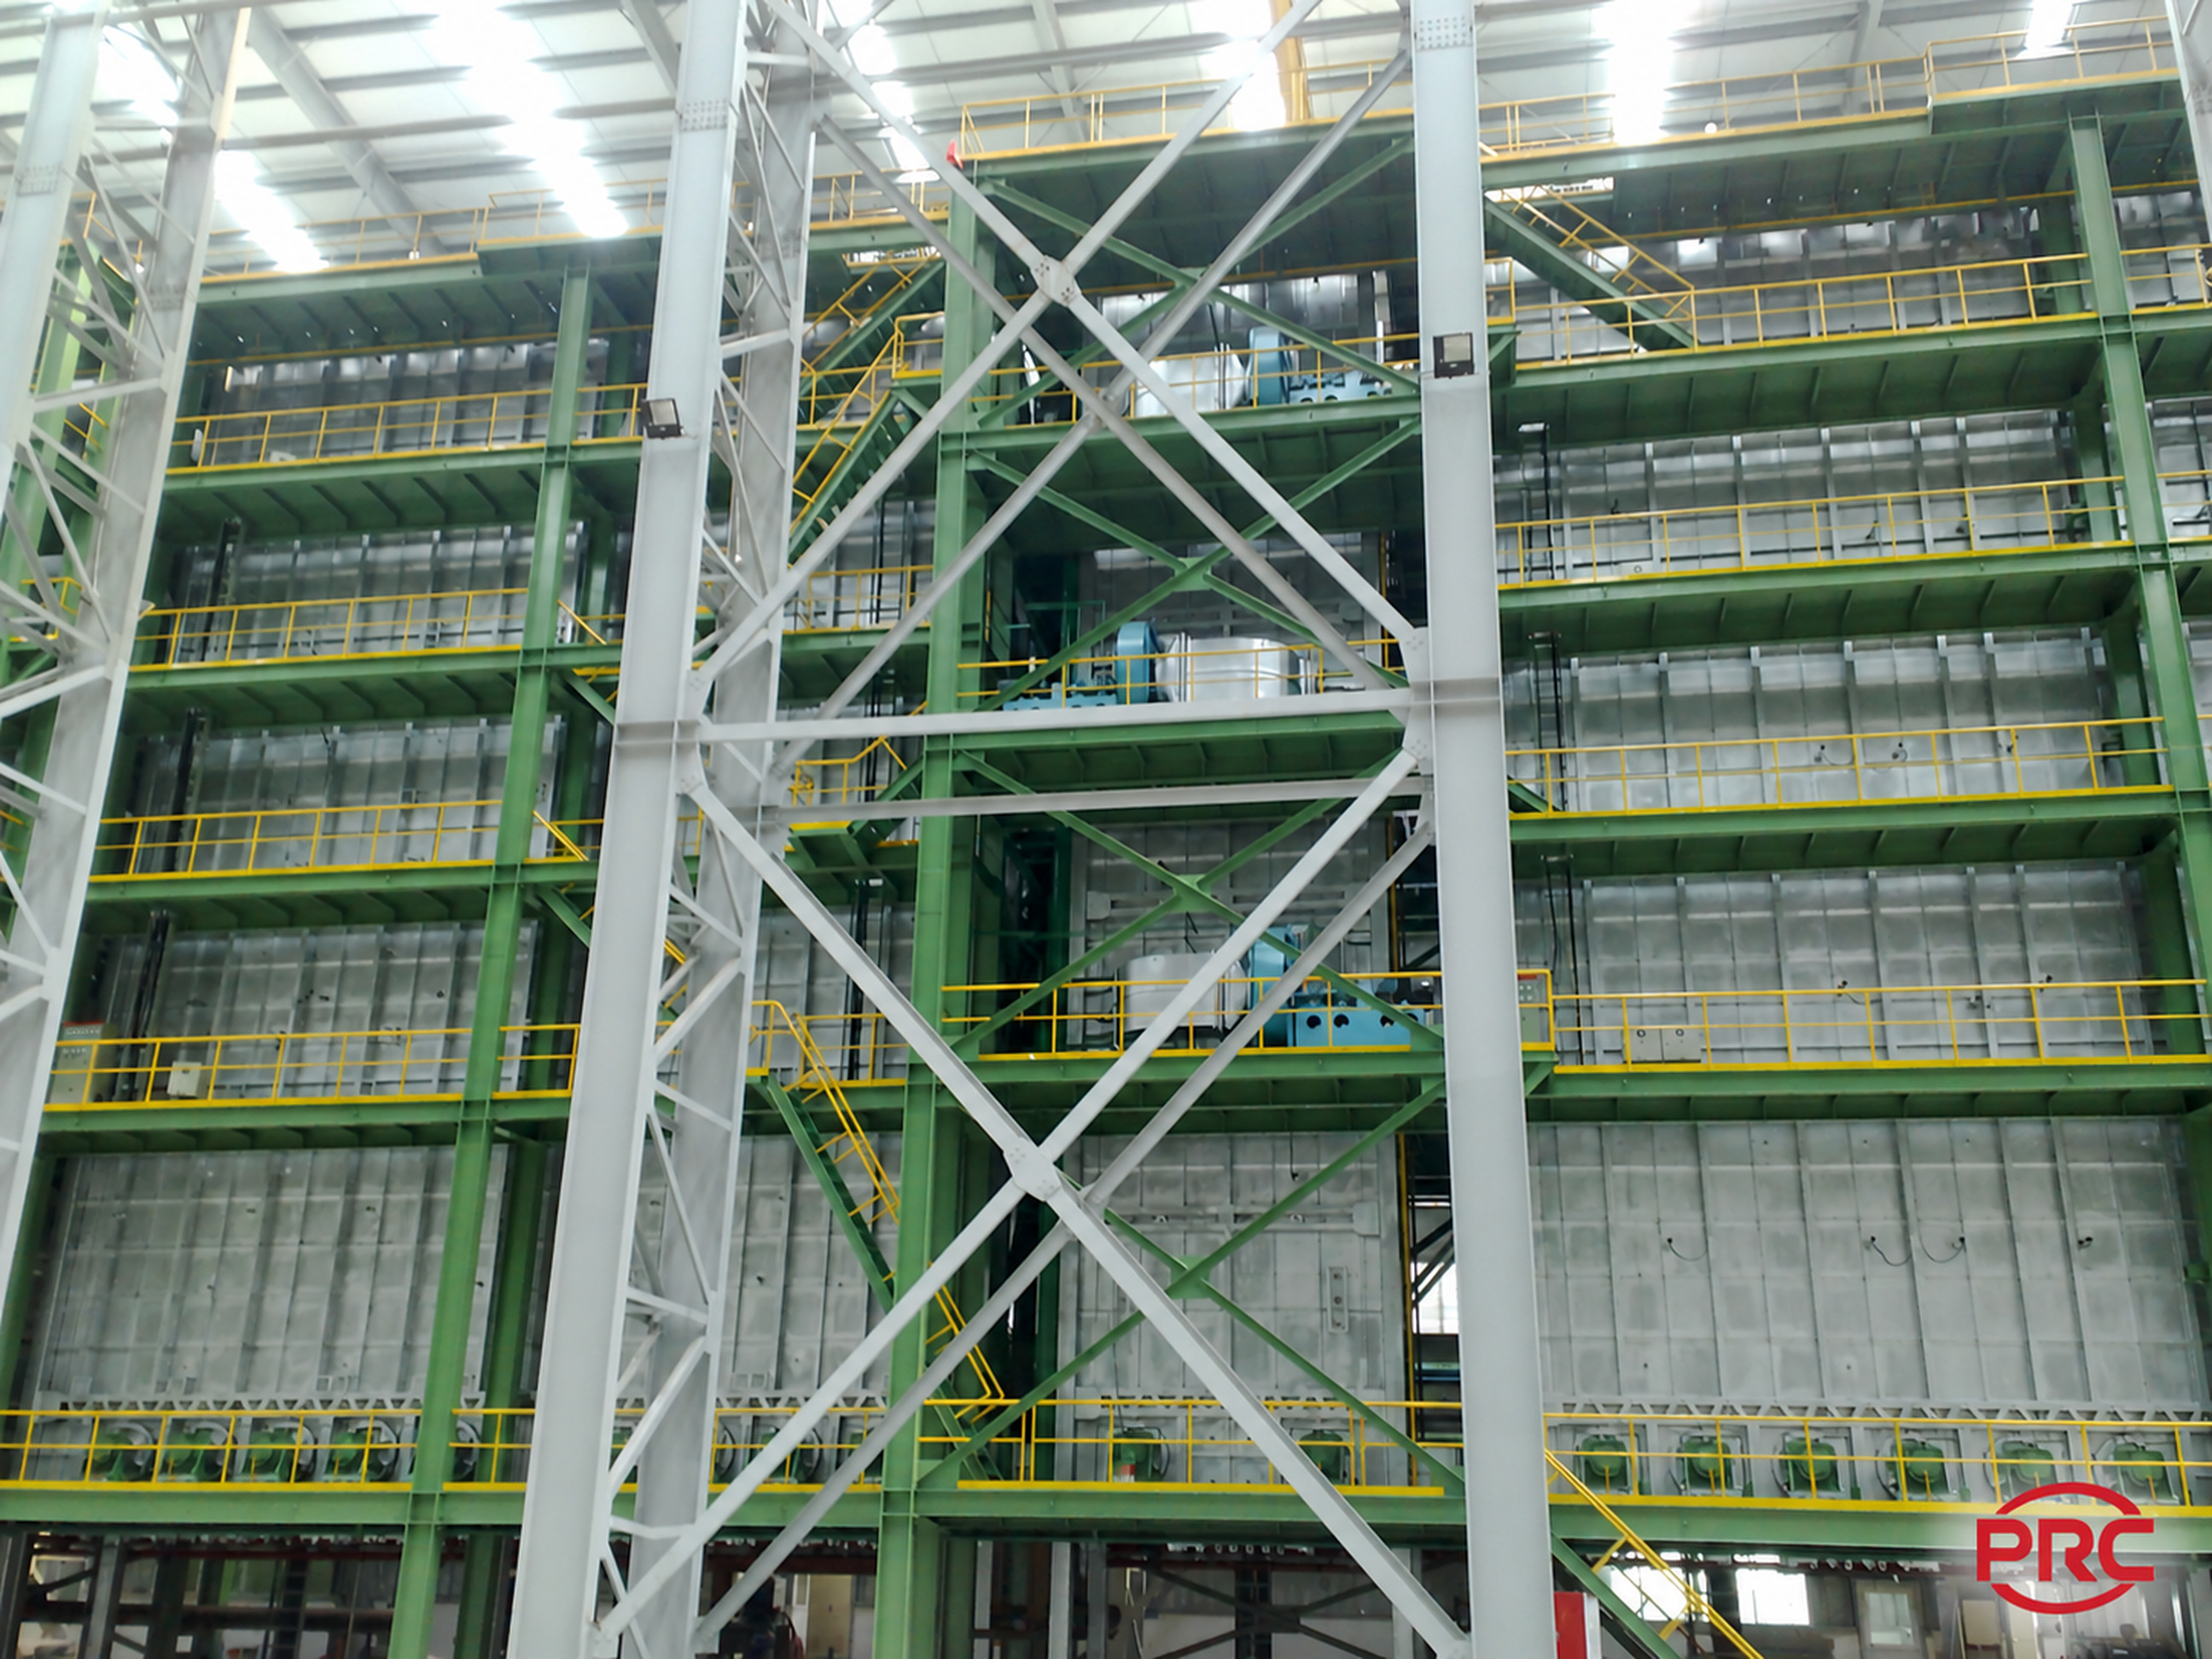
Steel Strip Continuous Annealing Line (CAL) · 3
Ủ
Ủ liên tục / Ủ chuông
- Ủ liên tục
- Ủ chuông
Các công đoạn và thiết bị phụ trợ được chọn theo vật liệu và sản phẩm; không phải mọi sản phẩm đều đi qua cùng một tuyến.
Thông số lựa chọn
- Tiêu chuẩn sản phẩm, mác và trạng thái nguyên liệu, kích thước đầu vào và đầu ra, sản lượng mục tiêu, yêu cầu chất lượng và điều kiện nhà xưởng.
- Phối hợp nguồn điện, làm mát, khí nén, thông gió, điều kiện nâng hạ và không gian bảo trì theo thiết kế dự án.
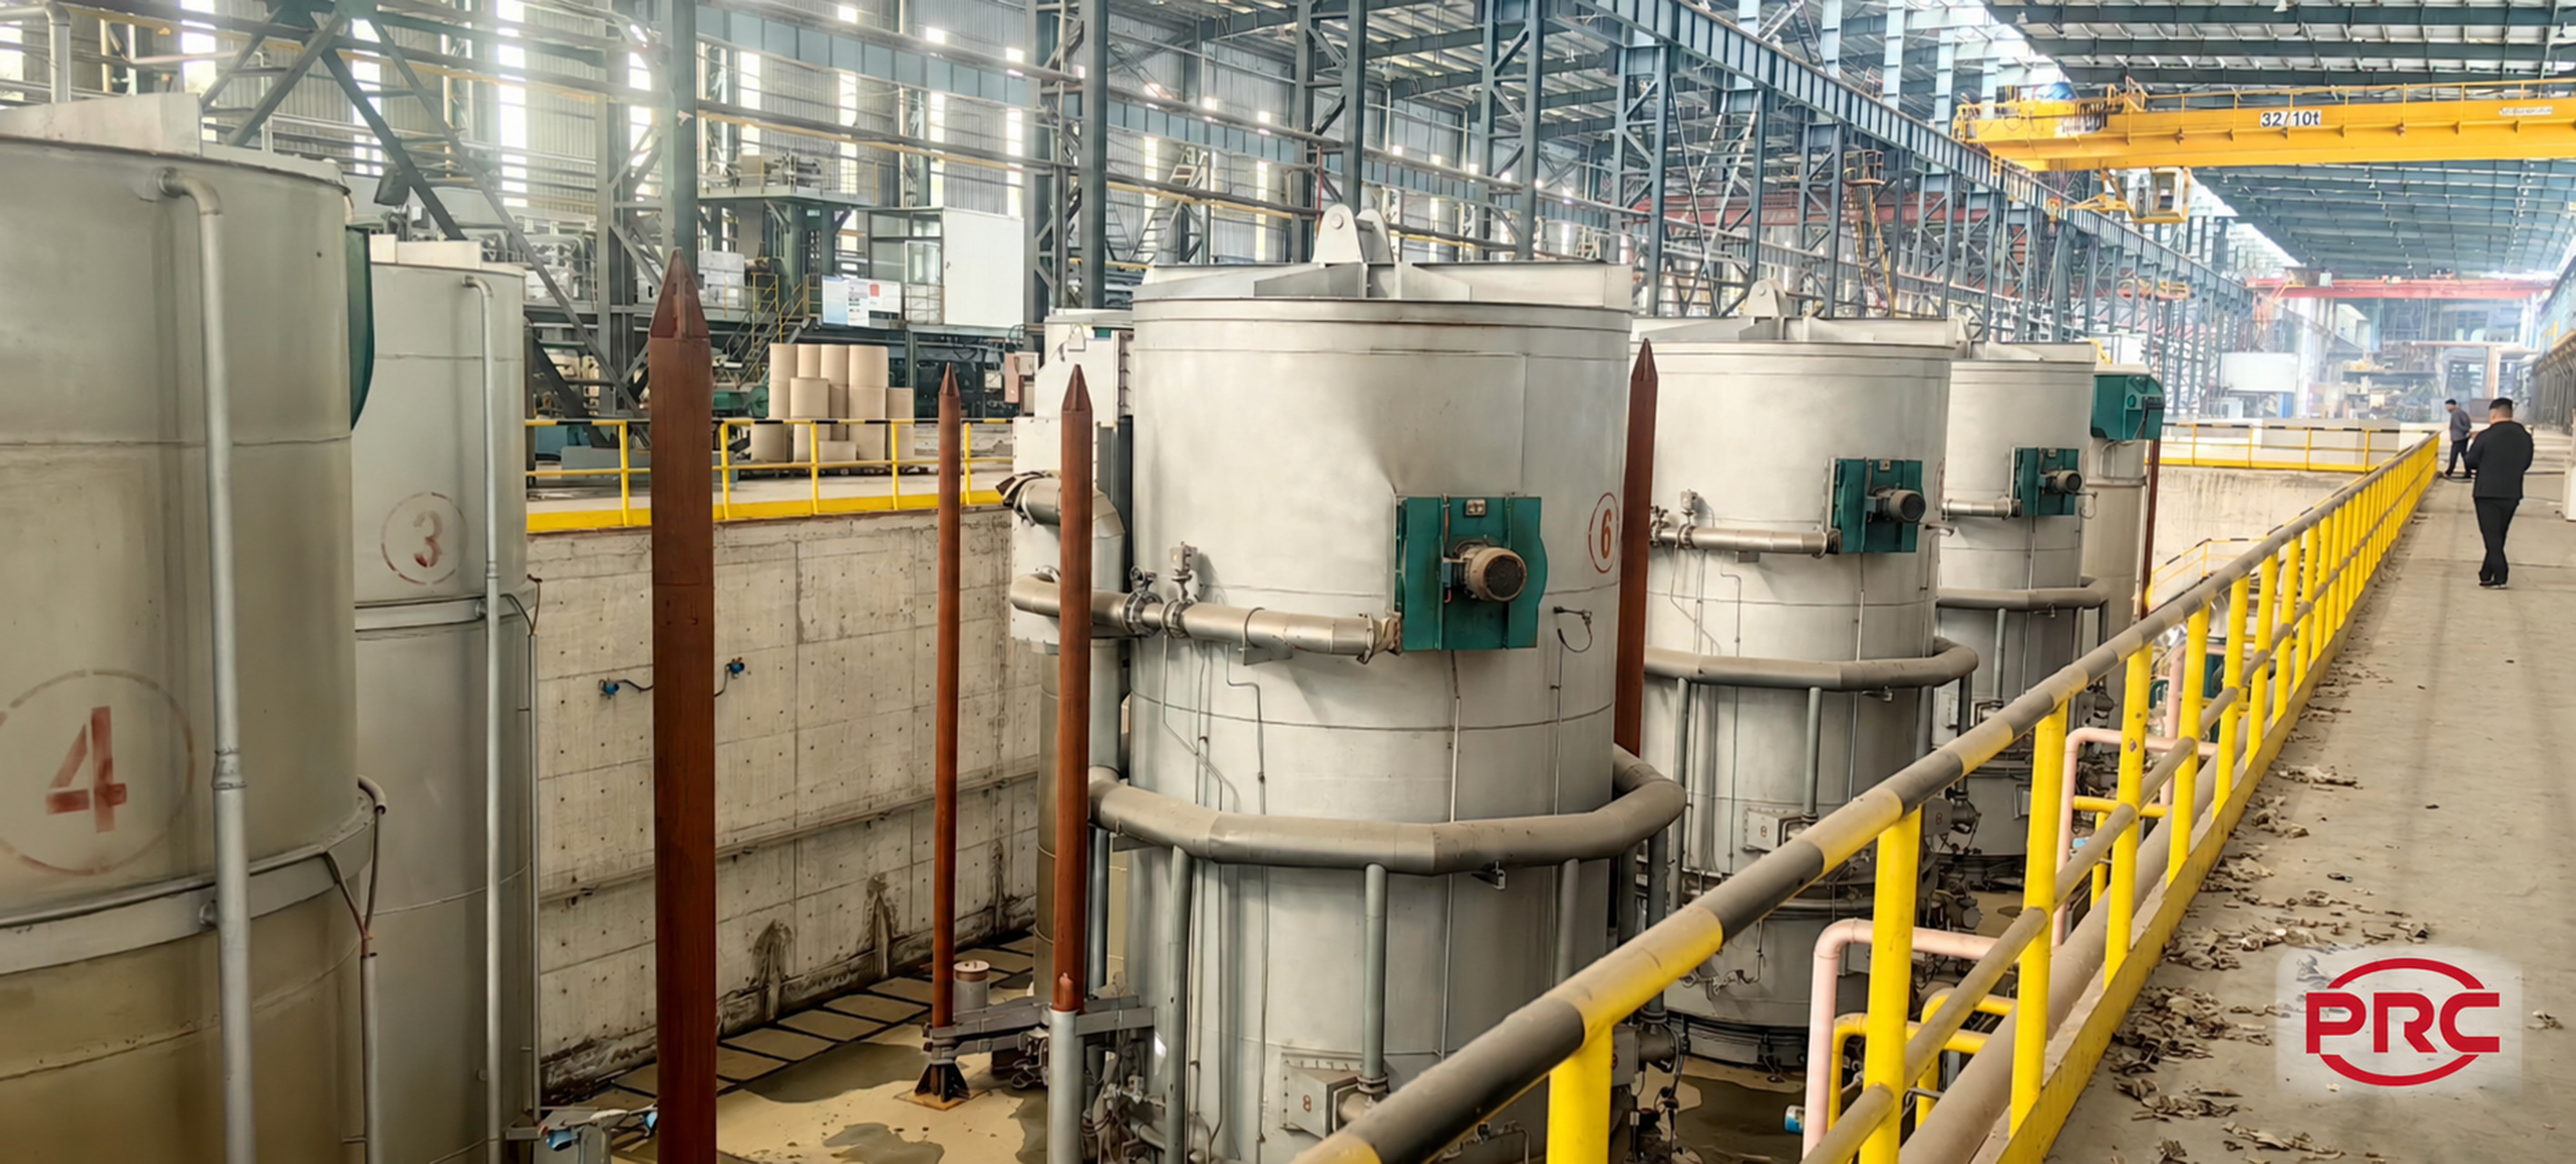
Batch Annealing Furnace / Bell Type Annealing (BAF) — 2
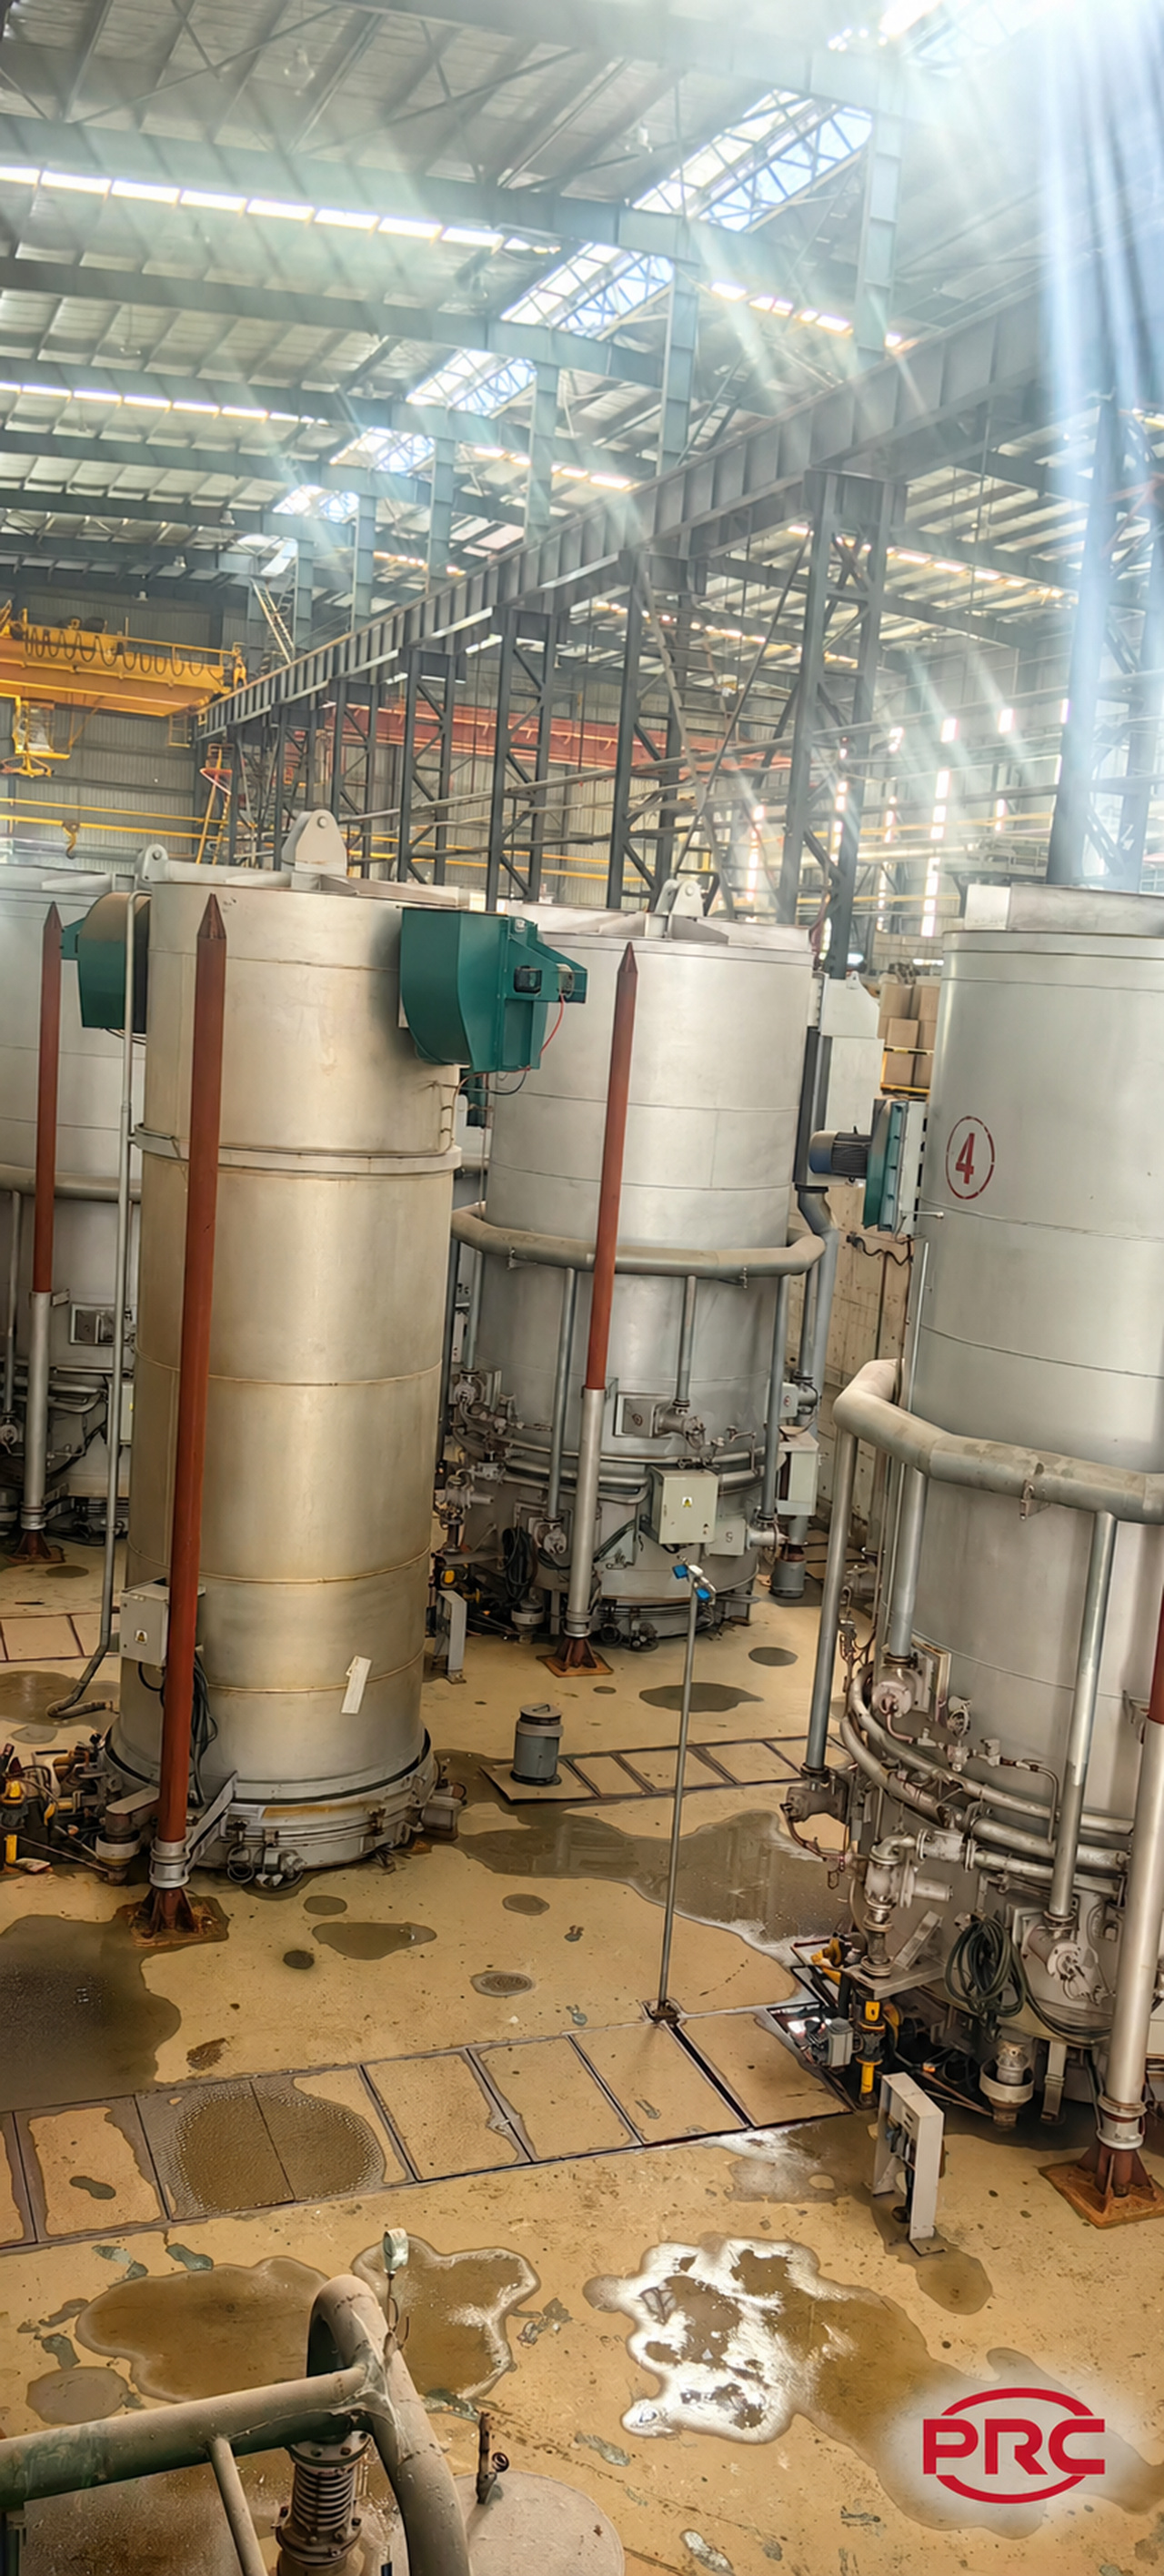
Batch Annealing Furnace / Bell Type Annealing (BAF) — 1
Steel Strip Hot Dip Galvanizing Line (CGL)
Mạ kẽm, nhôm-kẽm hoặc kẽm-nhôm-magiê cho băng thép theo hệ lớp mạ và cấu hình công nghệ riêng.
- Steel Strip Hot Dip Galvanizing Line (CGL)
- Mạ nhôm-kẽm
- Mạ kẽm-nhôm-magiê
Các công đoạn và thiết bị phụ trợ được chọn theo vật liệu và sản phẩm; không phải mọi sản phẩm đều đi qua cùng một tuyến.
Thông số lựa chọn
- Tiêu chuẩn sản phẩm, mác và trạng thái nguyên liệu, kích thước đầu vào và đầu ra, sản lượng mục tiêu, yêu cầu chất lượng và điều kiện nhà xưởng.
- Phối hợp nguồn điện, làm mát, khí nén, thông gió, điều kiện nâng hạ và không gian bảo trì theo thiết kế dự án.
Steel Strip Color Coating Line (CCL)
Làm sạch, xử lý bề mặt, sơn phủ và đóng rắn để sản xuất thép cuộn phủ sơn hữu cơ.
- Steel Strip Color Coating Line (CCL)
Các công đoạn và thiết bị phụ trợ được chọn theo vật liệu và sản phẩm; không phải mọi sản phẩm đều đi qua cùng một tuyến.
Thông số lựa chọn
- Tiêu chuẩn sản phẩm, mác và trạng thái nguyên liệu, kích thước đầu vào và đầu ra, sản lượng mục tiêu, yêu cầu chất lượng và điều kiện nhà xưởng.
- Phối hợp nguồn điện, làm mát, khí nén, thông gió, điều kiện nâng hạ và không gian bảo trì theo thiết kế dự án.
Làm sạch, cán là và nắn kéo căng
Kết hợp kéo căng và uốn nắn để cải thiện độ phẳng của băng thép.
- Steel Strip Temper Mill (TM)
- Steel Strip Tension Leveling Line (TLL)
Các công đoạn và thiết bị phụ trợ được chọn theo vật liệu và sản phẩm; không phải mọi sản phẩm đều đi qua cùng một tuyến.
Thông số lựa chọn
- Tiêu chuẩn sản phẩm, mác và trạng thái nguyên liệu, kích thước đầu vào và đầu ra, sản lượng mục tiêu, yêu cầu chất lượng và điều kiện nhà xưởng.
- Phối hợp nguồn điện, làm mát, khí nén, thông gió, điều kiện nâng hạ và không gian bảo trì theo thiết kế dự án.
Steel Strip Electrolytic Tinning Plate Line (ETL)
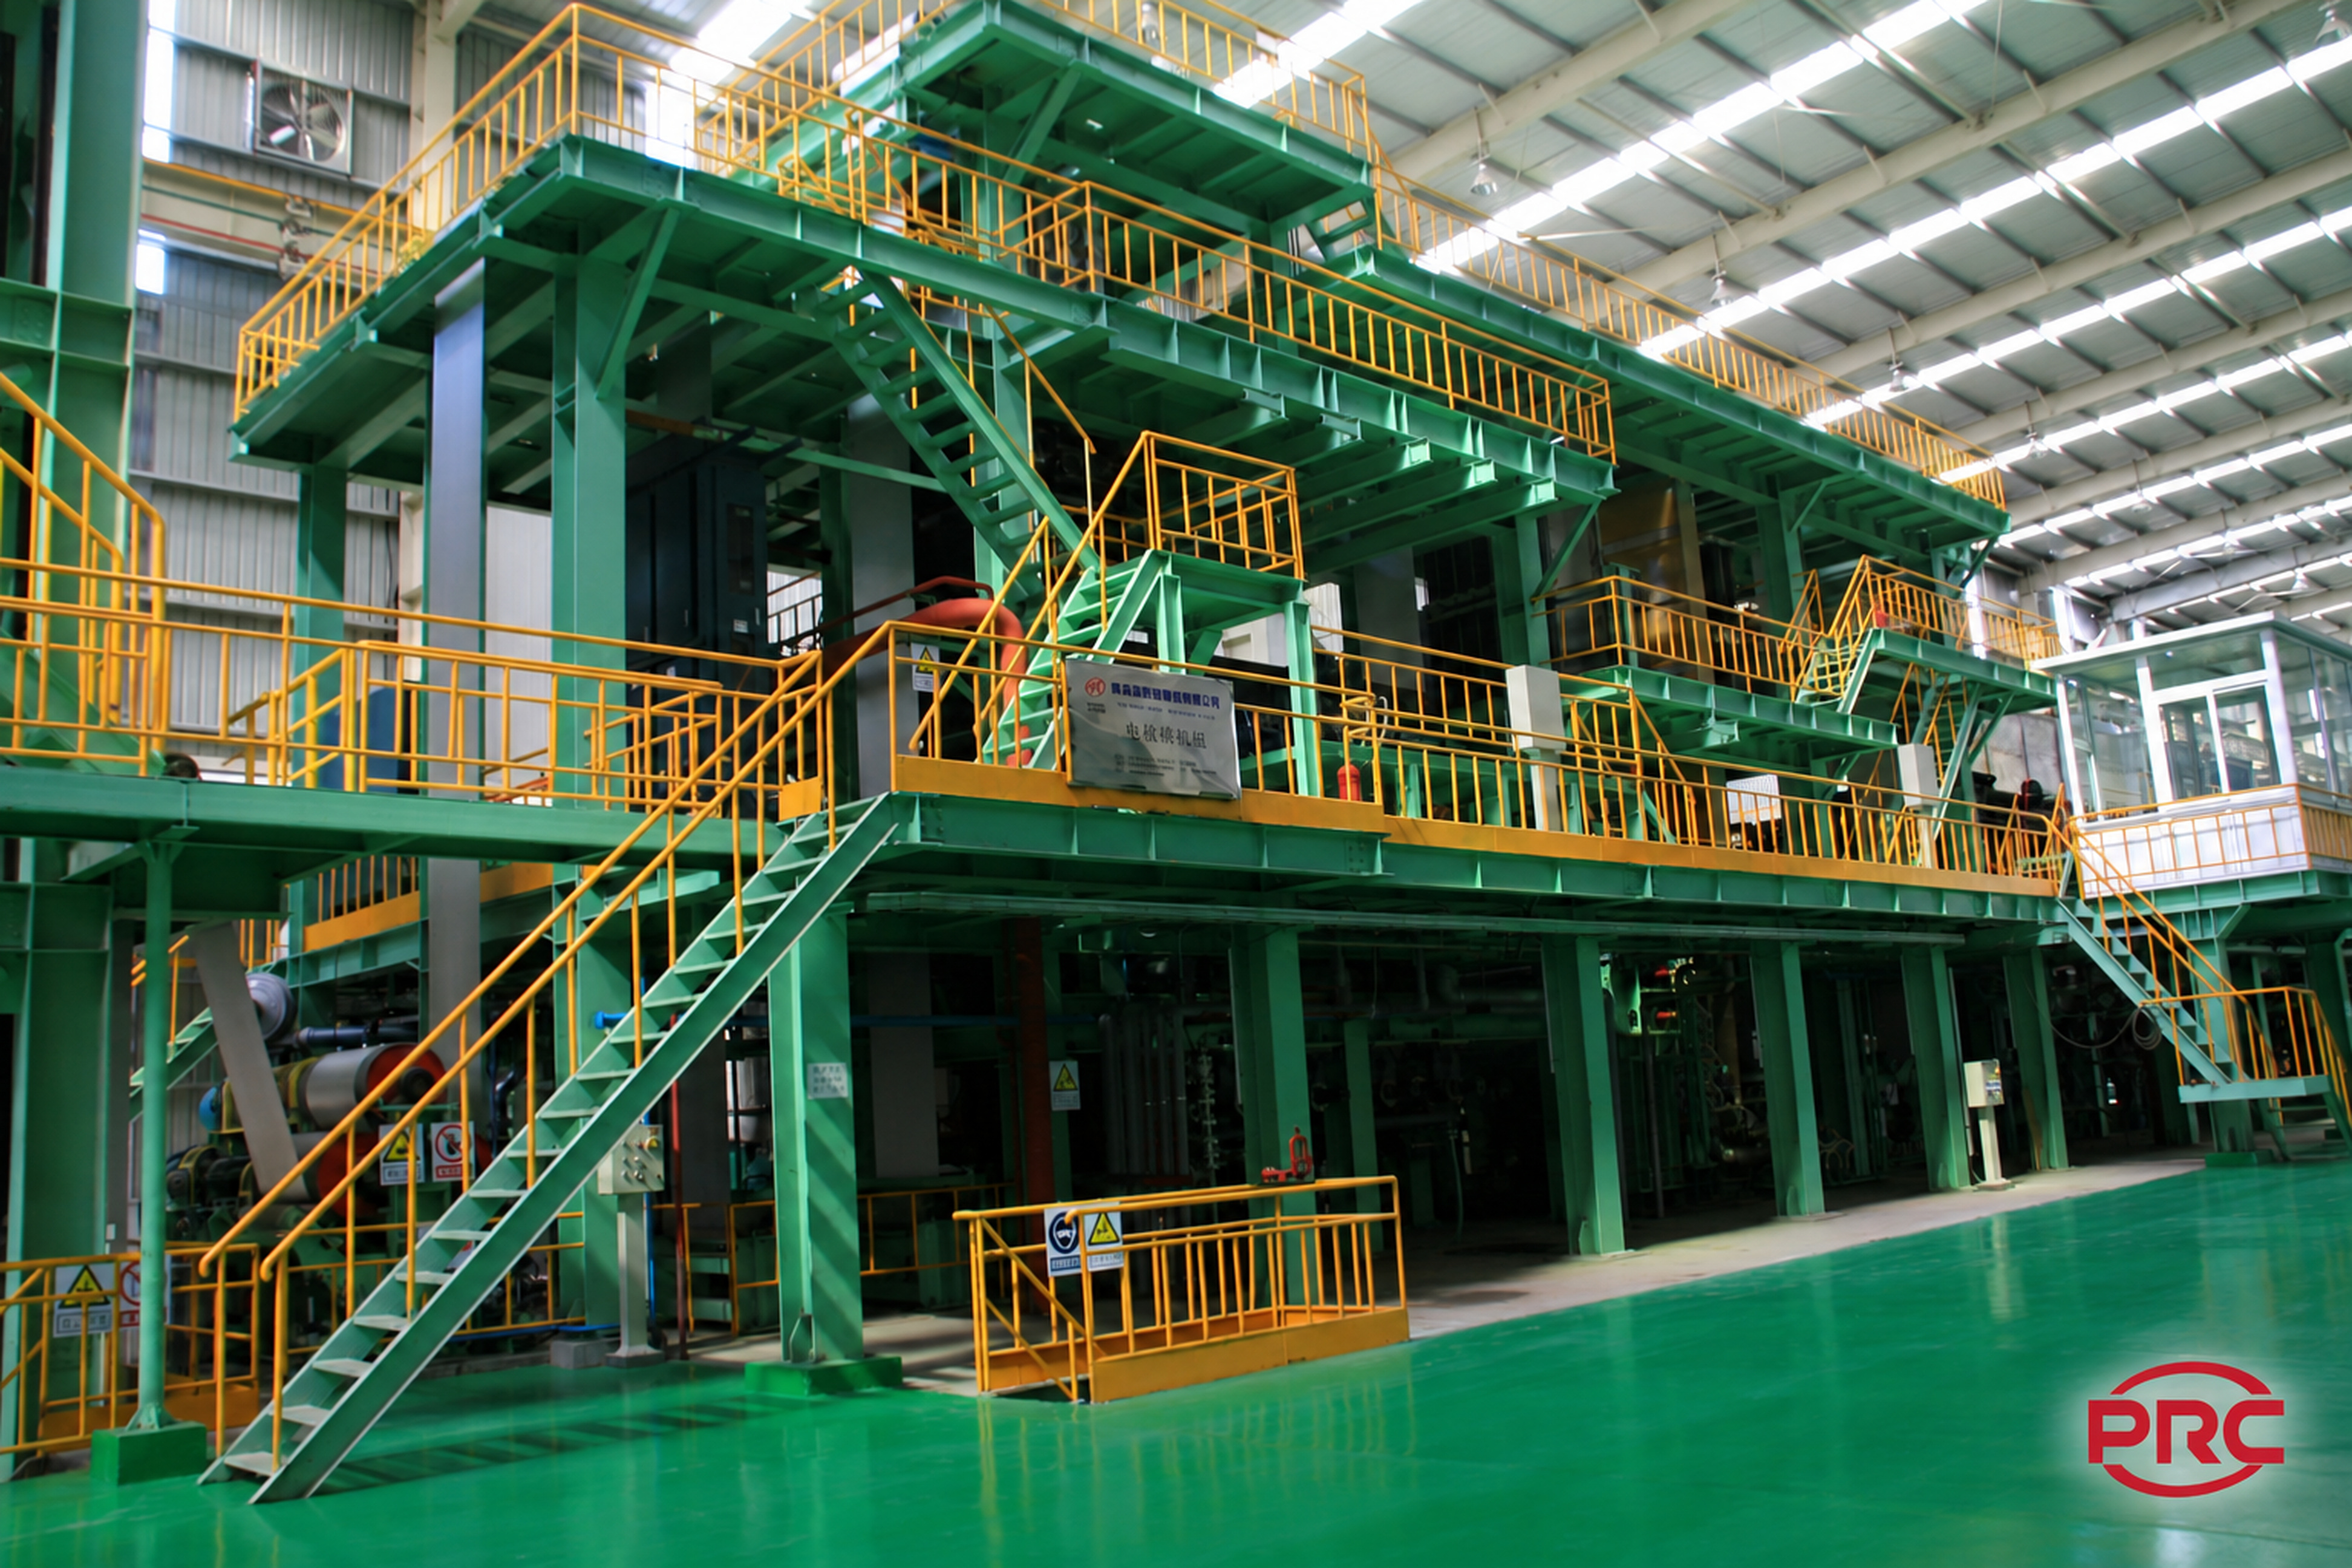
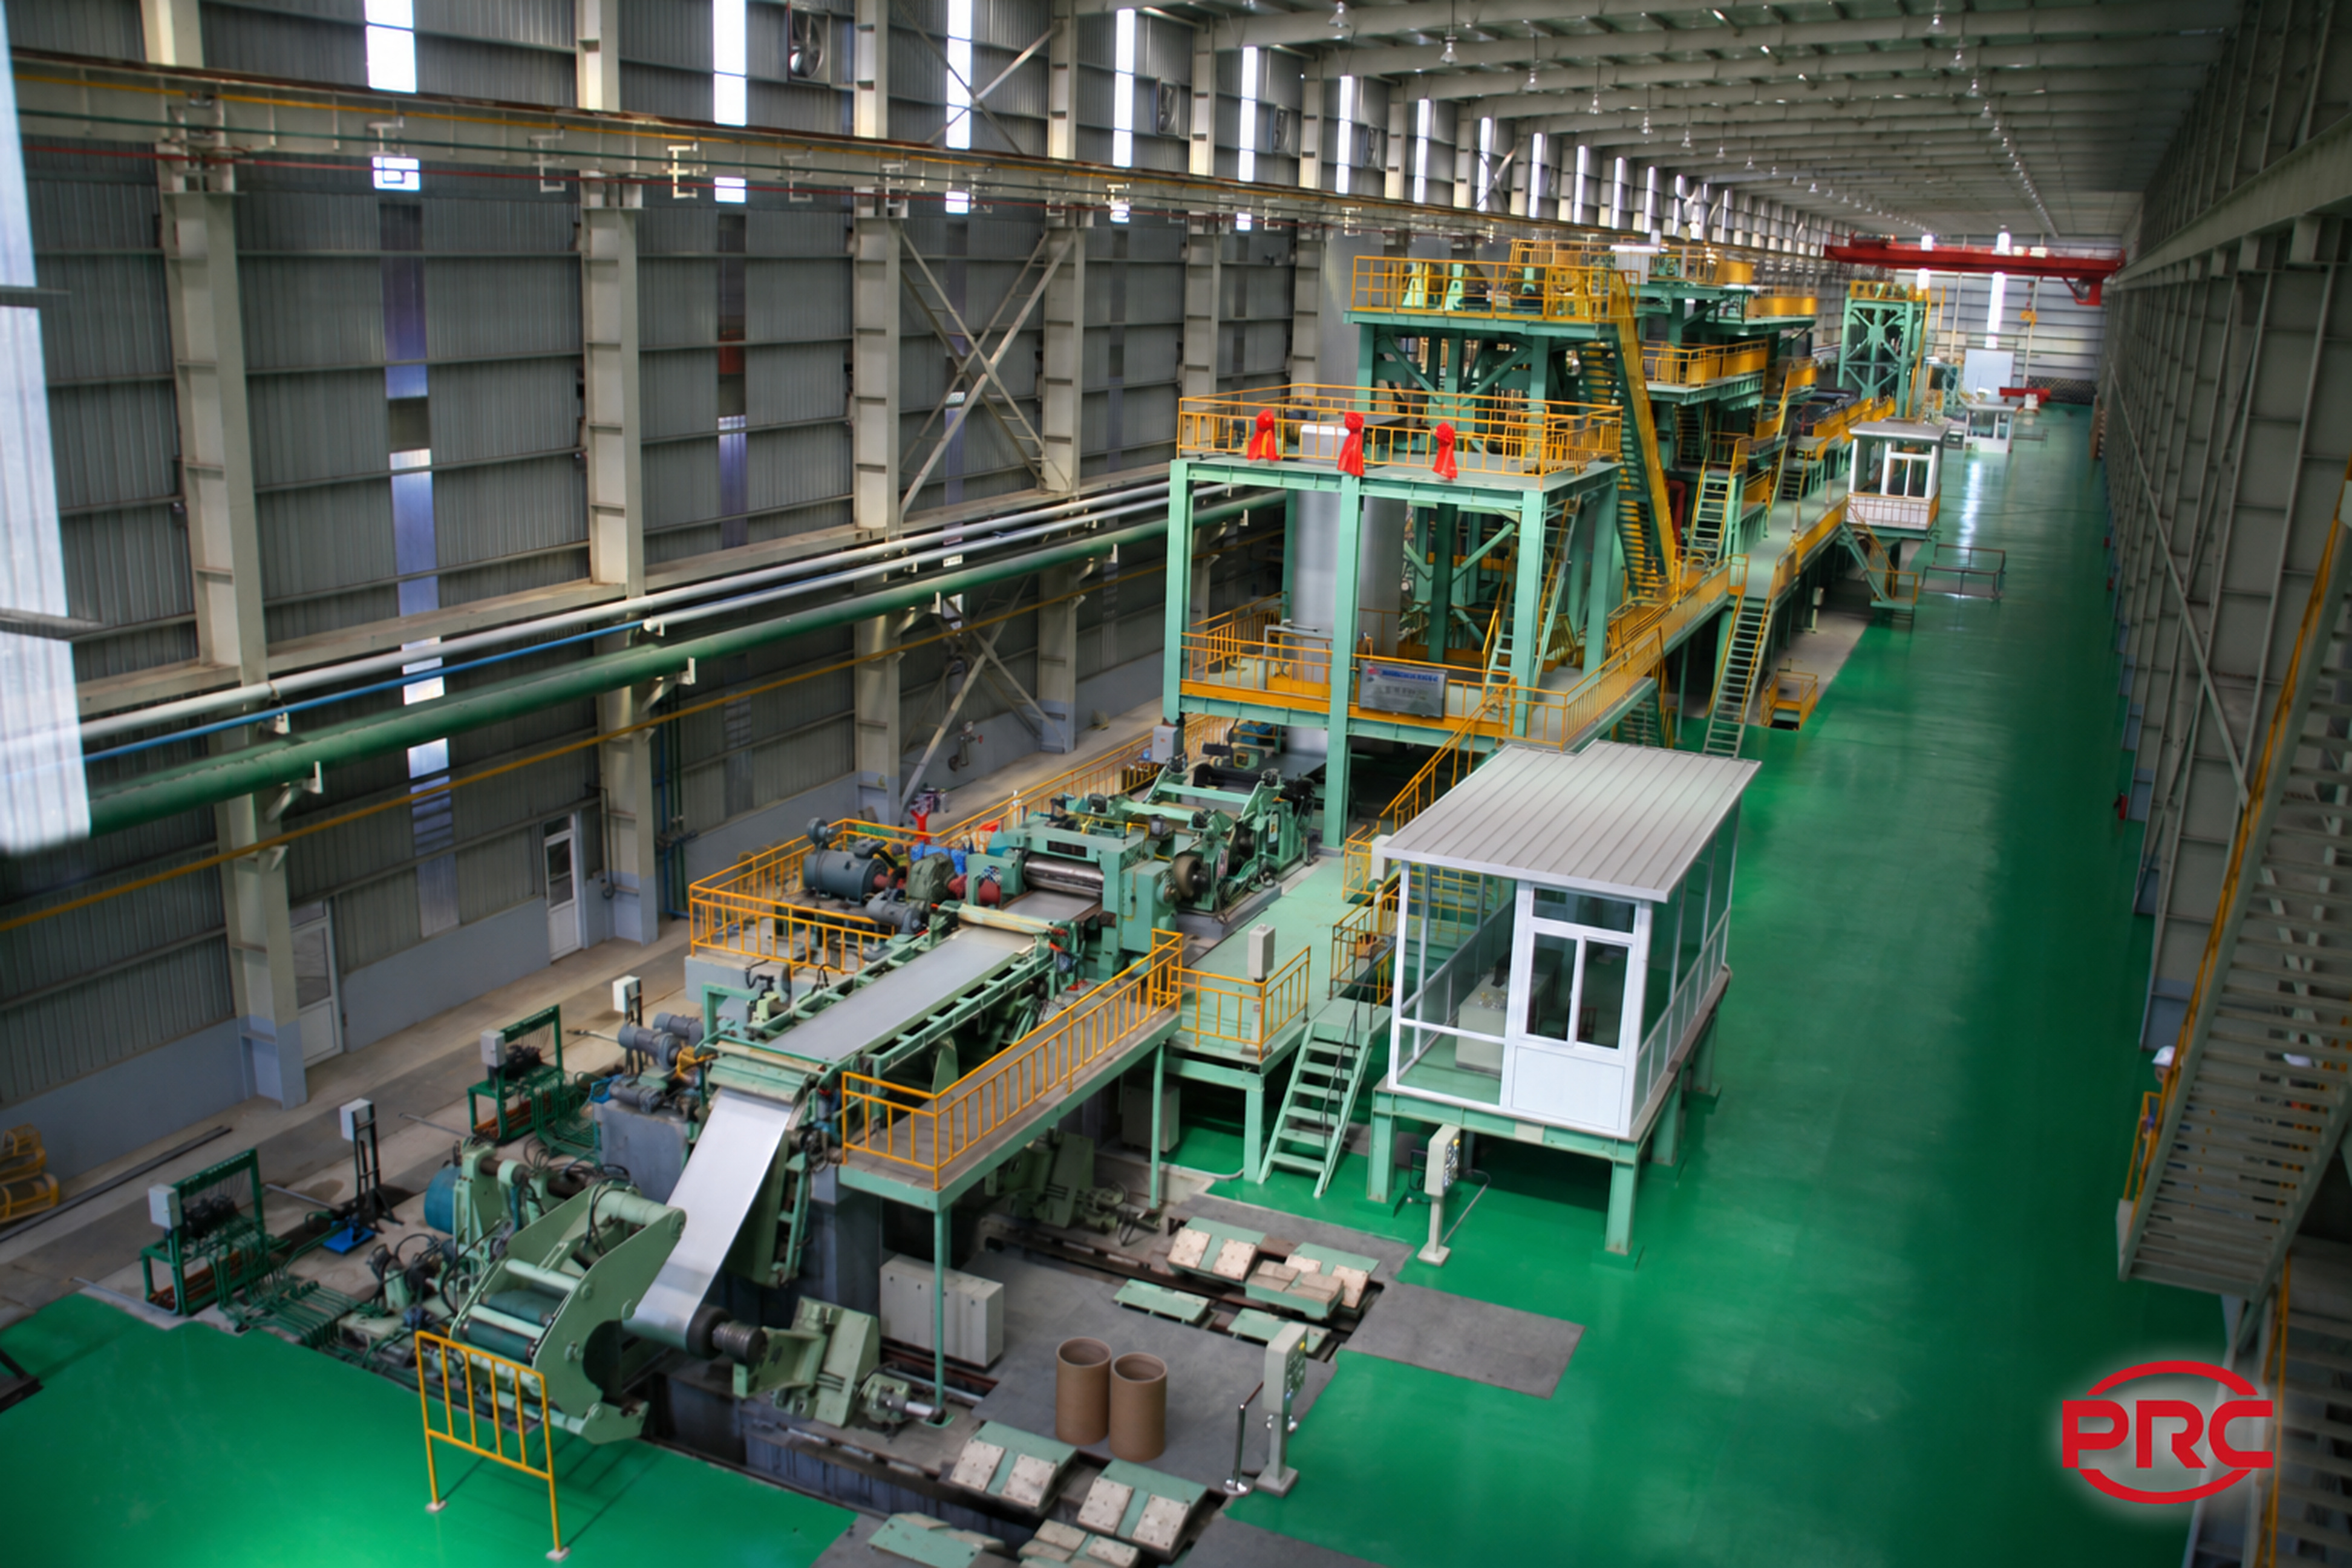
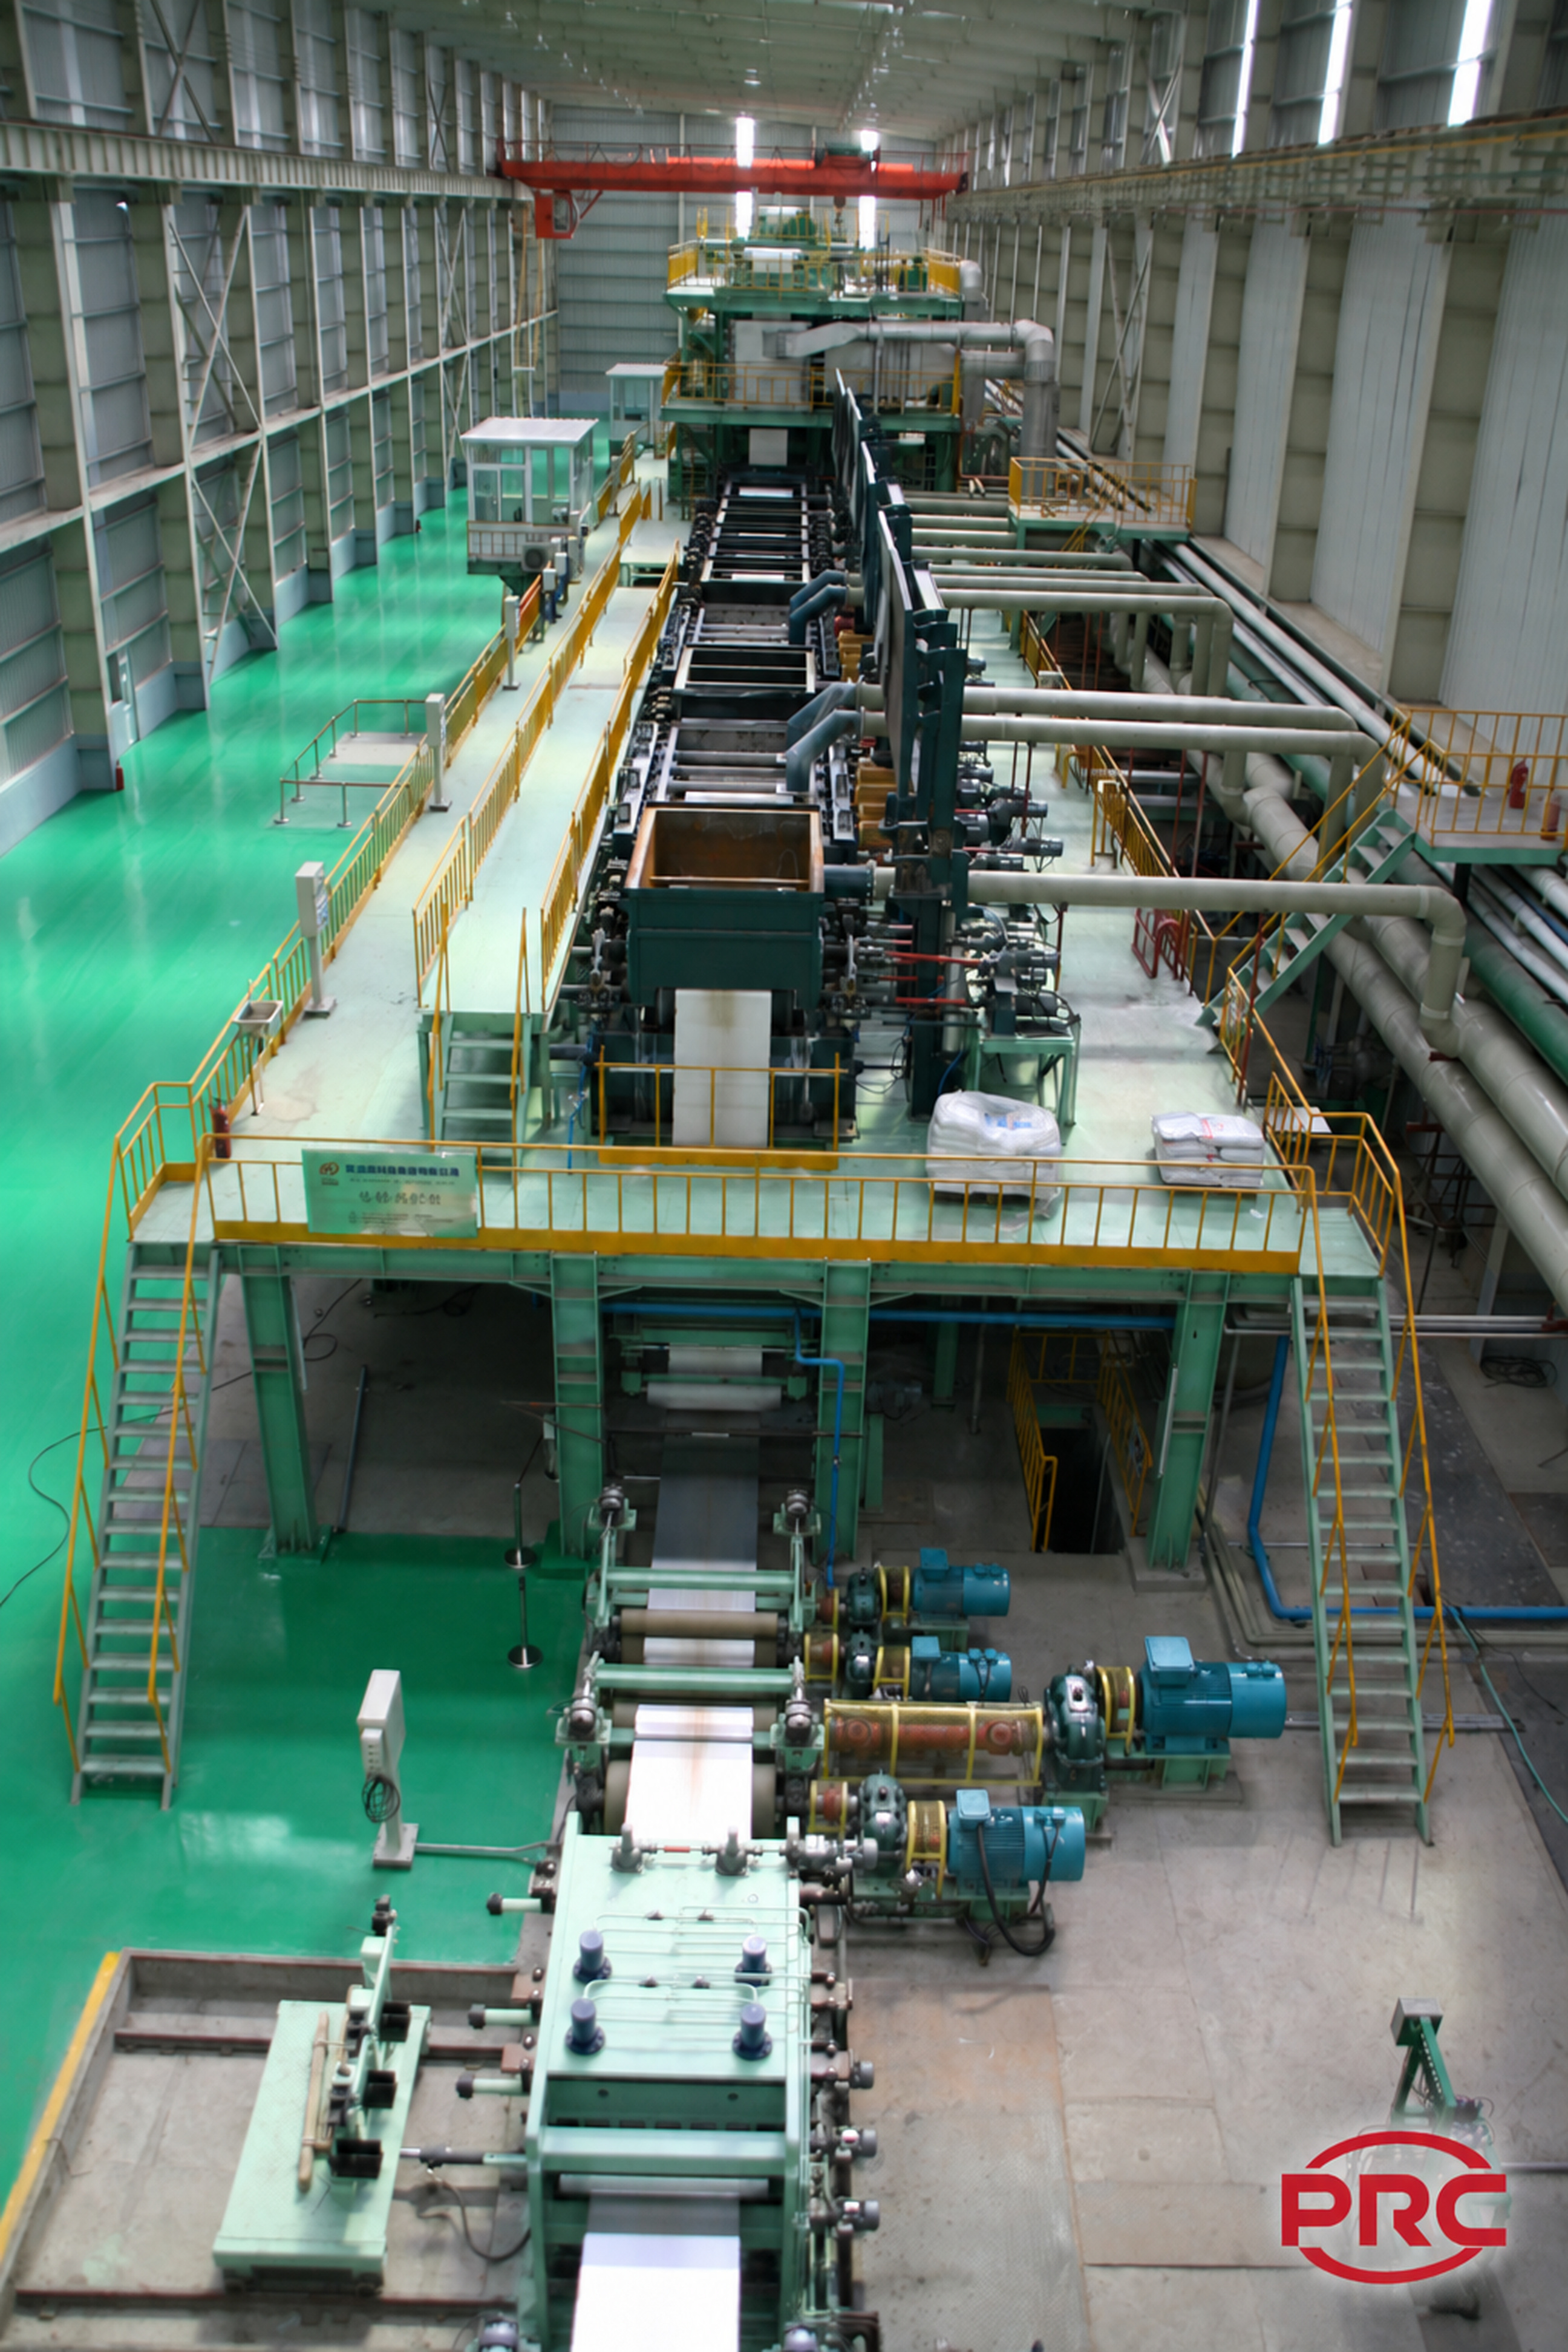
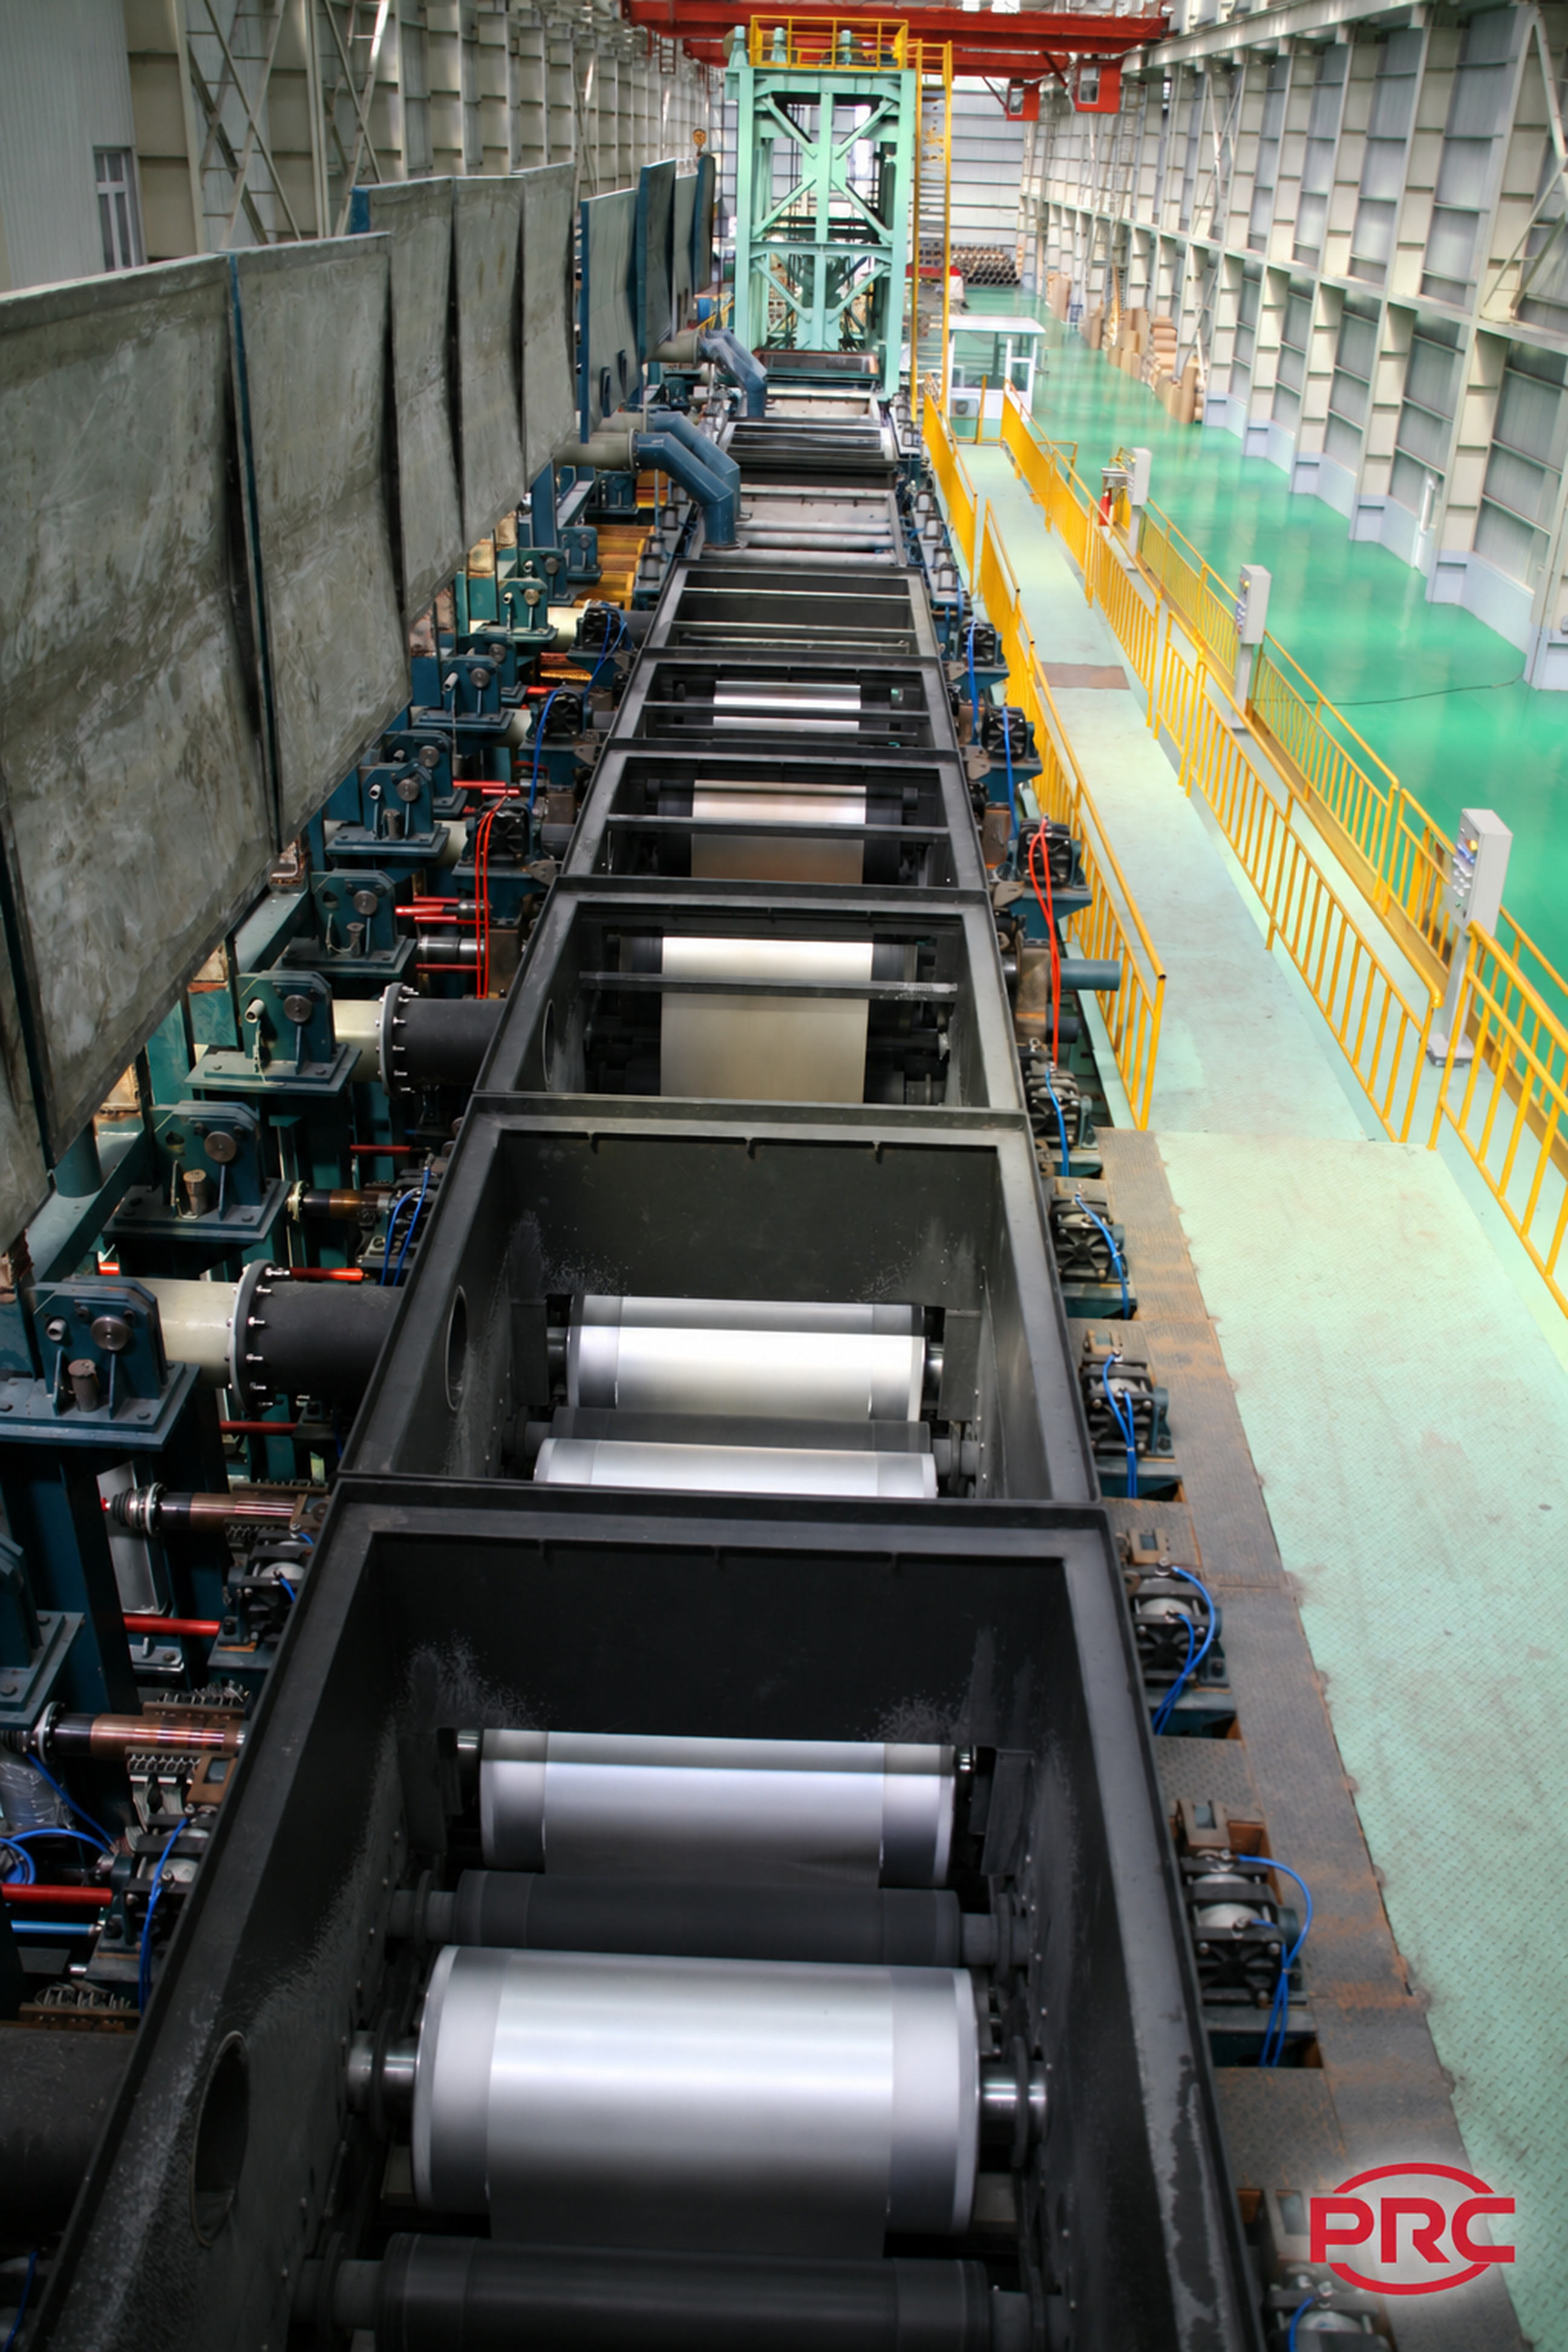
Cấu hình và tùy chọn
Xác định thay đổi công nghệ, cơ khí, điện và phụ trợ theo vấn đề vận hành và thời gian dừng máy.
- Dây chuyền cuộn lại
- Kiểm tra băng thép, xả cuộn và cuộn lại
Các công đoạn và thiết bị phụ trợ được chọn theo vật liệu và sản phẩm; không phải mọi sản phẩm đều đi qua cùng một tuyến.
Thông số lựa chọn
- Tiêu chuẩn sản phẩm, mác và trạng thái nguyên liệu, kích thước đầu vào và đầu ra, sản lượng mục tiêu, yêu cầu chất lượng và điều kiện nhà xưởng.
- Phối hợp nguồn điện, làm mát, khí nén, thông gió, điều kiện nâng hạ và không gian bảo trì theo thiết kế dự án.